Покрытия валов плёночного пресса: резина, полиуретан, композит
Покрытия валов плёночного пресса: резина, полиуретан, композит
Уважаемые коллеги,
сегодня самая коммерчески значимая тема цикла: покрытия аппликаторных и прессовых валов плёночного пресса. Это позиция, где заказ «как было в прошлый раз» стоит комбинату миллионов в год и десятков потерянных часов производства.
Покрытие вала — не «резина на стальную трубу», а прецизионный слой толщиной 10–25 мм, для которого одинаково важно и что вы наносите, и как вы это шлифуете, и как этот вал охлаждаете во время работы.
Материал плотный. Если после прочтения у вас появится идея пересмотреть спецификации на приёмку валов из ремонта — задачу считаю выполненной.
В материале
· Что именно должно делать покрытие в плёночном нипе
· Твёрдость по P&J: 30 для клеения, 70 для мелования — почему
· Шероховатость Ra: <1,8 мкм для крахмала, <0,8 мкм для меловальных красок
· Резина: CSM, NBR, HNBR — где какая
· Полиуретан: почему он вытесняет резину и где не может её заменить
· Композитные покрытия: узкая ниша, но существующая
· Новинки: Voith UniFilm, SupremeFilm, eVenFilm Pro
· Охлаждение валов и почему оно критично именно на плёночном прессе
· Вибрация покрытий и «полосы» на бумаге
· Шлифовка cosine70 / cosine90 — конкретика для задания на ремонт
· Протокол приёмки вала после ремонта

1. Что покрытие должно делать в плёночном нипе
Holik формулирует функцию покрытия предельно чётко (Handbook of Paper and Board, гл. 10.3.2.4, с. 578):
При мелованиии, клеении или пигментировании в плёночных передаточных прессах основная задача покрытия — обеспечить мягкий нип и равномерно перенести нанесённую жидкую плёнку на полотно.
Из этой формулировки прямо выводятся требования:
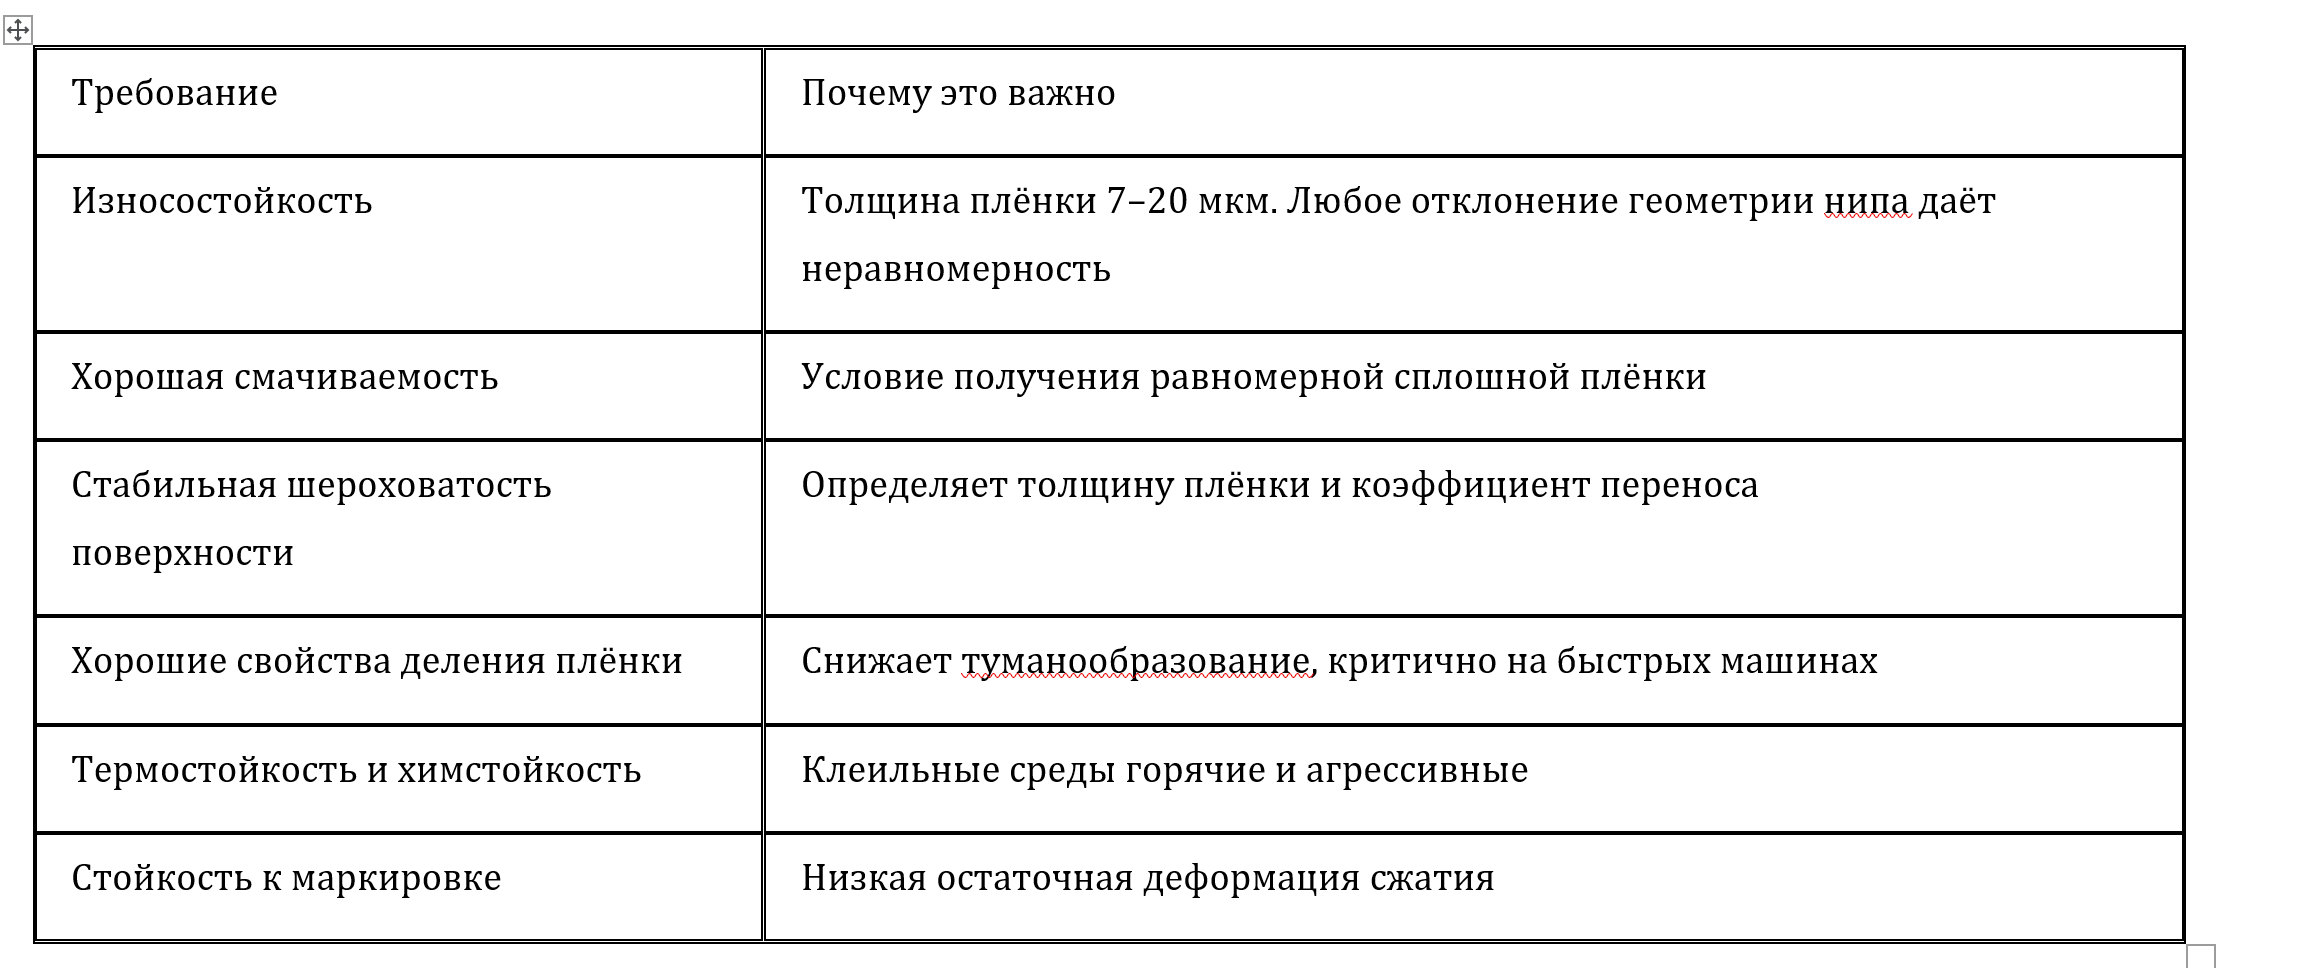
Сравните для контраста функции покрытий в других позициях:
· В ванных клеильных прессах твёрдые упругие покрытия должны в основном обеспечить равномерный нип, в котором клей вдавливается в полотно. Ключевые свойства — температурная и химическая стойкость.
· Опорный вал мелователя (coater backing roll) решает третью задачу: упругая опора и транспорт полотна без пробуксовки при меловании обратной стороны. Здесь критичны упругость и оптимизированное поведение при деформации.
Три позиции — три разные логики проектирования покрытия. Заказывать «как было» без понимания позиции — прямой путь к проблемам.

2. Твёрдость: P&J для клеения и мелования
Твёрдость эластомерных покрытий измеряется по Pusey & Jones (P&J) на пластометре. Чем больше число — тем мягче покрытие. Это единица, обратная привычному Shore A.
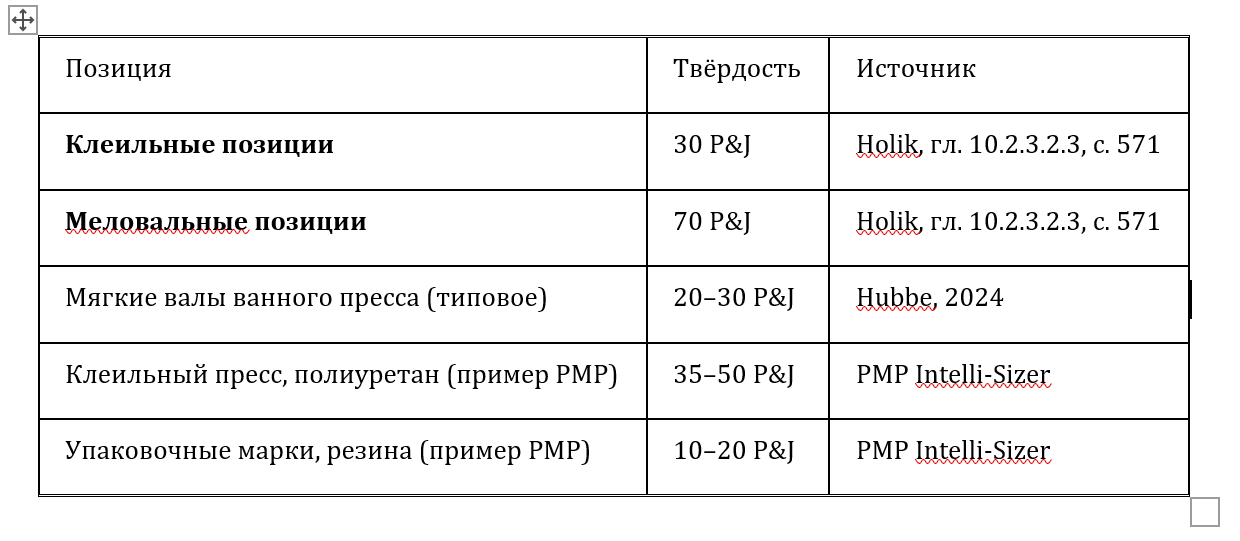
Логика различия. Для мелования нужен более мягкий вал и меньшая линейная нагрузка, потому что низкое давление в нипе позволяет краске остаться на поверхности бумаги, а не уйти в толщу. Меньшее давление даёт лучший coating holdout и, значит, лучшую печатную поверхность.
Valmet формулирует это же как тенденцию последних лет: новые меловальные применения используют более мягкие валы из-за низких давлений в нипе, улучшенной проходимости, более высоких привесов, поверхностного расположения краски и умеренного обезвоживания.
🔴 Типовая ошибка в тендерах. Комбинат указывает в ТЗ «твёрдость по Shore A» без разделения по позициям. Поставщик поставляет валы одной твёрдости на клеильный и меловальный узел. Через полгода — жалобы на CD-профиль на одном, на туман на другом. Требуйте раздельного ТЗ по каждому валу, с указанием позиции.

3. Шероховатость и линейная нагрузка
Шероховатость поверхности (Valmet — обязательные значения):
· менее 1,8 мкм Ra для крахмала;
· менее 0,8 мкм Ra для меловальных красок.
Дополнительно контролируют волнистость (Wt, Wa) и направление следов обработки (шлифовка спиральная, круговая, комбинированная). Все три параметра идут в протокол приёмки.
Линейная нагрузка в позициях клеения и мелования — примерно до 20 Н/мм (Holik, гл. 10.2.3.2.3, с. 571). Для сравнения: в прессовой части машины нагрузки на порядок выше — 60–120 Н/мм и до 250 Н/мм в башмачном прессе.
Диаметры валов — до 1600 мм для аппликаторных, до 1700 мм для опорных валов шаберного мелователя. Более быстрые машины требуют валов большего диаметра для эффективного переноса краски.
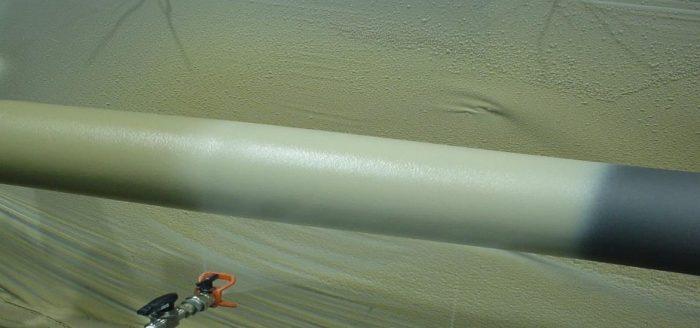
Рис. 1. Полиуретановые покрытия валов бумагоделательных машин. Хорошо видна финишная механическая обработка поверхности после литья функционального слоя. Источник: triosim.com.

4. Резина: CSM, NBR, HNBR
Резина — самая старая технология покрытий валов и до сих пор рабочая. Типовая рецептура содержит 8–15 компонентов: полимеры, наполнители, технологические добавки, повысители клейкости, антидеграданты, красители, активаторы, вулканизующие агенты.
Клеение, мелование и пигментирование — это домен высококлассных рецептур. Holik прямо указывает применяемые полимеры для позиций плёночного пресса:
· CSM (Hypalon, хлорсульфированный полиэтилен) — выдающаяся стойкость к старению и хорошая химстойкость. Стандарт для крахмальных линий.
· Нитрильные каучуки (NBR) — очень хорошие механические свойства и износостойкость. Применяются, когда механический ресурс важнее химической стойкости.
· HNBR (гидрированный бутадиен-нитрильный каучук) — Valmet называет его высокопроизводительным материалом для плёночного пресса. Компромисс между CSM и NBR: и стойкость, и механика.
При разработке рецептуры для этих позиций учитываются: теплонакопление, демпфирование, смачиваемость, шероховатость и низкая остаточная деформация сжатия для стойкости к маркировке.
Про производство резинового покрытия
Три метода нанесения — от них зависит цена и предельное качество поверхности:
1. Экструзия. Экструдированная полоса резины навивается спирально на вращающийся корпус вала. Быстро, экономично, применяется на позициях с невысокими требованиями к поверхности.
2. Метод Кнотта. Спиральная навивка узкой каландрованной полосы. Улучшенная однородность, средняя цена.
3. Ручная накладка (hand build). Крупные каландрованные полотна резины накладываются вручную. Самый сложный и самый дорогой метод сборки покрытия — и применяют его именно ради качества поверхности, критичного для клеения и мелования.
После нанесения — вулканизация в паровых автоклавах. Финиш — механическая обработка, сверление балансировочных отверстий, шлифовка в требуемую геометрию.
✅ Совет при заказе резинового покрытия для плёночного пресса. В спецификации отдельно указывайте метод сборки. «Резиновое покрытие CSM 30 P&J» без указания метода — это неполное ТЗ; поставщик по умолчанию поставит экструдированное, а вам нужно ручной накладки. Разница в цене 40–60 %, разница в качестве принципиальная.
5. Полиуретан: механическое преимущество и его цена
Полиуретан пришёл в отрасль ЦБП в конце 1980-х и по механическим и динамическим свойствам является наиболее подходящим эластомером для прессовых позиций (Holik, гл. 10.3.3.2, с. 583).
Применительно к плёночному прессу существенны две особенности полиуретана (Valmet):
· полиуретан демпфирует вибрацию лучше резины;
· полиуретан изнашивается медленнее резины.
Как делается функциональный слой полиуретана
Литьём — точнее, безматричным ротационным литьём: реакционная смесь наносится спиралью на вращающийся вал, быстрая реакция не даёт материалу стечь. Метод позволяет легко формировать слои разной твёрдости в одном покрытии.
Современный уровень — многослойная конструкция с композитным базовым слоем с волокнистым армированием. Это даёт плавную настройку механических и тепловых свойств по радиусу и, соответственно, плавное распределение сдвиговых сил от нагрузки нипа между слоями покрытия.
Где полиуретан проигрывает резине
Полиуретан менее выигрышен по передаче плёнки из-за низкой полярности поверхности — среда хуже смачивает поверхность. Плюс:
· Динамическое теплонакопление в полиуретане — прямой ограничитель ресурса на быстрых машинах.
· Требования к охлаждению вала выше, чем у резины.
Практический вывод для российских линий: если у вас нет системы охлаждения аппликаторного вала — резина будет надёжнее полиуретана. Если охлаждение есть и работает — полиуретан даст больший ресурс.
6. Композитные покрытия
Композитные покрытия применяются в двух вариантах (Holik, гл. 10.3.3.3, с. 585):
1. С волокнисто-армированным функциональным слоем — в основном каландры. Арамидные волокна при требовании высокой стойкости к повреждениям.
2. С литым функциональным слоем (смоляные покрытия) — минералонаполненные смоляные системы на волокнисто-армированном базовом слое.
Достоинства смоляных композитов:
· предельная однородность функционального слоя;
· хорошая износостойкость.
Ограничения:
· 🔴 чувствительность к механическим повреждениям (удар — трещина по всей глубине);
· 🔴 чувствительность к термоударам из-за относительной хрупкости функционального слоя.
Финишная шлифовка композитных покрытий требует специальных технологий для получения нужной гладкости — не любой сервисный центр может это выполнить.
Согласно сводной таблице применимости покрытий (Holik, табл. 10.3, с. 581), для позиции film press roll covers штатно применяются резиновые и полиуретановые покрытия; композитные (смоляные) — как специальное применение под конкретные задачи.
Для российских линий: композит — экзотика, применяется на 1–2 % валов и требует высокой культуры эксплуатации (никаких ударов при перевозке, никаких резких температурных переходов). Если этой культуры нет — не имеет смысла.
7. Новинки последних лет: что появилось на рынке
Здесь тема живая, и понимать актуальный ассортимент полезно при переговорах с поставщиком.
Voith UniFilm / UniSize
Начало новой серии резиновых покрытий:
· UniFilm — для аппликаторных валов плёночных прессов;
· UniSize — оптимизирован под ванные клеильные прессы.
Обе: новая полимерная матрица, новая структура базового слоя, максимальная связь с корпусом вала, инновационная система наполнителей, очень равномерная и стабильная шероховатость.
Целевой эффект UniFilm — продление ресурса дозирующего стержня через микросмазку, до 50 000 евро экономии в год. UniSize — повышенная стойкость при обрывах полотна.
Voith SupremeFilm (2019)
Премиальное полиуретановое покрытие для плёночных прессов; технология из прессовой части, адаптированная под требования плёночного пресса. Заявленные свойства:
· предельно однородный и постоянный перенос плёнки;
· высокие коэффициенты переноса;
· очень высокая износостойкость;
· сохранение шероховатости на протяжении всего срока службы;
· увеличенные интервалы шлифовки;
· стабильные значения профиля 2-сигма.
Первое внедрение — ЦБК Sappi в Эхингене. Заказчик сообщил о постоянстве профилей 2-сигма на беспрецедентно длинном интервале установки, снижении затрат на обслуживание и увеличении наработки между заменами валов (Voith, SupremeFilm).
Voith eVenFilm / eVenSize / MagnaSize II / LunaFilm
Линейка покрытий для позиций клеения и мелования, разработанных под высокие требования плёночного нанесения, с крайне высокой износостойкостью.
Voith eVenFilm Pro (июль 2026)
Самая свежая разработка, и она интересна тем, какой отказ адресует. Это резиновое покрытие с усовершенствованной полимерной матрицей и интегрированным защитным модулем, существенно снижающим скорость проникновения воды.
Механизм отказа, который здесь лечат:
В жёстких условиях покрытие плёночного пресса со временем ослабляется из-за накопления проникшей воды. Сильное водопроникновение приводит к неожиданному разрушению покрытия, дорогим внеплановым простоям и коррозионному повреждению самого вала.
Заявленные условия применения eVenFilm Pro — тут внимание, это прямо про российские реалии:
· 🔴 повышенные линейные нагрузки в нипе;
· 🔴 температура крахмала выше 60 °C;
· 🔴 абразивные крахмальные составы;
· 🔴 валы без систем охлаждения при пуске.
Плюс модульная концепция волокон и наполнителей, настраиваемая под условия эксплуатации (Voith, eVenFilm Pro).
Последний пункт про валы без охлаждения — прямо адресует распространённую российскую ситуацию, когда система охлаждения либо не предусмотрена конструкцией, либо не работает по причинам, никак не связанным с покрытием (забиты каналы, отключён контур, залипший клапан).
TecnoCaucho — партнёрская платформа под индивидуальные рецептуры
Наш испанский партнёр TecnoCaucho поставляет:
· резиновые эластомеры (CSM, NBR, HNBR);
· полиуретановые эластомеры (стандартные и премиум);
· композитные покрытия (по индивидуальным ТЗ);
· покрытия карбидом вольфрама методом HVOF (высокоскоростное газопламенное напыление) — для позиций с исключительной абразивностью.
Ключевое отличие TecnoCaucho — работа под конкретный режим машины, а не по каталогу. Мы совместно проводим анализ существующих валов, замер режима, дефектацию отработанных покрытий и разработку рецептуры под ваш конкретный ЦБК. Это решение с более длинным входом (4–6 недель проектирования до первой поставки), но с более предсказуемым результатом на выходе.
8. Охлаждение валов — критичный узел
Отдельно стоит подчеркнуть: высокая температура вала, особенно на крахмальных марках, требует охлаждения вала для поддержания низкой температуры (Valmet, прямая рекомендация).
Причины две:
1. Динамическое теплонакопление в эластомере — прямой ограничитель ресурса. Полиуретан особенно чувствителен.
2. Температура влияет на вязкость среды, а через неё — на дозирование и коэффициент переноса. Плавающая температура вала — плавающий привес.
Что бывает без охлаждения
· Резина: локальный перегрев в зоне нипа → отслоение → выход из строя за 3–6 месяцев вместо штатных 12–18.
· Полиуретан: аналогично + быстрая деградация базового слоя.
· Композит: возможно образование трещин по термическим напряжениям.
🔴 Типовая российская ситуация. На линии охлаждение вала было предусмотрено, но за 5 лет никто не проверял состояние теплообменника и производительность насоса охлаждающего контура. Приезжаешь — теплообменник забит на 60 %, температура вала под нагрузкой 78 °C вместо расчётных 45 °C. Покрытие «худеет» с каждым циклом.
✅ Совет. Раз в квартал — контрольный замер температуры вала тепловизором в трёх точках (два края и центр) при установившемся режиме. Отклонение более 5 °C от паспортной — повод для внеочередного обследования системы охлаждения.

9. Вибрация покрытий и «полосы» на бумаге
Тема, которая часто всплывает при разборе полосности на готовой бумаге. Valmet перечисляет источники вибрации в клеильном/плёночном прессе:
· изношенные или повреждённые подшипники;
· система привода;
· пара стержень — вал;
· пара стержень — ложе;
· прилипание-скольжение (stick/slip) между валами;
· совпадение собственной частоты с частотой аппликаторного вала;
· влияние модуля Юнга покрытия.
Плюс важные конструктивные зависимости:
· Меньшая толщина покрытия даёт более высокую собственную частоту.
· Большая толщина оболочки корпуса вала снижает частоту.
· Валы с полосообразным износом (banding) вызывают вибрацию; после раскрытия нипа полосованный вал постепенно возвращается к круглой форме, поэтому проблема может «уходить» между сменами и появляться заново.
Более общий механизм описан у Holik (гл. 23.2.3, с. 885): вибрация вала ведёт к деформации и износу покрытия, формируются «полосы» (bars) переменной ёмкости, которые в свою очередь усиливают вибрацию. Это самоподдерживающийся процесс, и чем раньше его перехватить, тем дешевле.
Симптоматика:
· 🔴 Регулярные тёмные/светлые полосы на бумаге с шагом от 5 до 30 см в машинном направлении.
· 🔴 Слышимый низкочастотный «стон» в узле пресса при определённых скоростях.
· 🔴 Ускоренный износ подшипников.
· 🔴 Появление матовых полос на аппликаторных валах при осмотре после останова.
Решение: шлифовка вала не поможет, если не устранён источник вибрации. Первое, что делаем — вибродиагностика в трёх точках подшипников, определение доминирующих частот, поиск источника. Только после этого — коррекция геометрии вала.
10. Шлифовка и бомбировка
Конкретика, которую полезно указывать в задании на ремонт вала:
· Бомбировка (crown) валов клеильного пресса обычно шлифуется по цели cosine70.
· При проблемах в квартальных точках нипа (профиль имеет провалы в 1/4 и 3/4 ширины) применяют цель cosine90.
Эти значения задают форму бомбировки в зависимости от:
· линейной нагрузки в нипе;
· прогиба вала под собственным весом и рабочей нагрузкой;
· диаметра и материала оболочки.
✅ Совет для приёмки после шлифовки. Требуйте от сервисного центра протокол бомбировки с замерами диаметра в 5–7 точках по длине с точностью 0,01 мм, плюс расчётный график целевой кривой. Разница между фактом и целью — не более 0,03 мм.
11. Протокол приёмки вала после ремонта — чек-лист
Что должно быть в пакете документов от сервисного центра:
· ✅ Протокол материала — сертификат на резину/полиуретан/композит с указанием партии.
· ✅ Толщина слоёв — базовый и функциональный слой, замер в 5 точках по длине.
· ✅ Твёрдость — в 5 точках по длине и 3 точках по окружности, отклонение ≤2 P&J.
· ✅ Диаметр — замер в 5 точках, соответствие расчёту с учётом бомбировки.
· ✅ Бомбировка (crown) — фактическая кривая vs целевая, отклонение ≤0,03 мм.
· ✅ Биение — на цапфах и по бочке вала, не более 0,05 мм.
· ✅ Прямолинейность — не более 0,1 мм на длину бочки.
· ✅ Шероховатость Ra — 5 точек по длине, соответствие ТЗ (<1,8 мкм для крахмала, <0,8 мкм для мелования).
· ✅ Волнистость Wt — дополнительный параметр, часто игнорируется.
· ✅ Балансировка — динамическая, класс G2.5 по ISO 1940-1.
· ✅ Допустимая температура эксплуатации — с указанием кратковременных пиков.
· ✅ Дефектоскопия корпуса вала — ультразвуковой контроль оболочки и сварных швов. Особенно важно для валов, которые перепокрывались более 2 раз.
Парные валы (аппликаторный + прессовый) оценивают совместно — сумма прогибов и бомбировки должна давать плоский нип под рабочей нагрузкой.
Если сервисный центр не предоставляет хотя бы половину этого пакета — работа сделана без гарантии, и через 3–6 месяцев вы вернётесь к тем же проблемам.
12. Ключевые факты
· 🟢 Функция покрытия в плёночном нипе — мягкий нип + равномерная передача плёнки. Всё остальное — производное.
· 🟢 Твёрдость: 30 P&J для клеения, 70 P&J для мелования (больше = мягче). Не менять в спецификации на «универсальное значение».
· 🟢 Шероховатость: <1,8 мкм Ra для крахмала, <0,8 мкм Ra для мелования. Обязательный пункт приёмки.
· 🟢 Резина CSM/HNBR — лучшая передача плёнки. Полиуретан — лучшая механика и ресурс, но требует охлаждения.
· 🟢 Без охлаждения вала ресурс полиуретана падает вдвое. Voith eVenFilm Pro специально адресует эту проблему.
· 🟢 Ручная накладка резины — самый дорогой метод, но именно он даёт качество поверхности для клеения и мелования.
· 🟢 Вибрационные полосы — самоподдерживающийся процесс. Шлифовка без устранения источника даёт временный эффект.
· 🟢 Cosine70 — стандарт бомбировки, cosine90 — для проблем в квартальных точках нипа.
В следующей статье
Часть 5 — шаберы БДМ. Общая логика. Разберём:
· три функции шабера: чистка, съём, стабилизация;
· материалы полотен: сталь, композит, пластик, керамика;
· держатели и предельные нагрузки;
· зачем нужна осцилляция и как её настраивать;
· геометрия углов приложения.
Публикация — вторник, 8 сентября, 09:00 МСК.
Источники
1. Holik H. (ed.). Handbook of Paper and Board, 2nd ed. — Wiley-VCH, 2013. Гл. 10 «Rolls and Roll Covers», с. 571, 578, 581–588; гл. 23 «Paper Machine Vibrations», с. 885.
2. Danzler F. Roll Covers for the Paper Industry. Application manual & Technology on a roll. — PMTS FD, Vienna. Разделы «Проклейка / мелование» (с. 199–207).
3. Valmet. Helpful tips for size pressing.
4. Valmet. OptiSizer Film sizing with film application.
5. Voith. SpeedSizer AT.
6. Voith. SupremeFilm — new polyurethane roll cover for film presses.
7. Voith. eVenFilm Pro — extended film press portfolio.
8. Voith. Roll covers with competitive advantages.
9. TecnoCaucho / TC Rolls & Covers. Rollers for the paper industry.
10. Paper Industry World. New rubber roll covers for film sizing presses (Voith UniFilm).
11. Hubbe M. A. et al. Size Press Practices and Formulations Affecting Paper Properties and Process Efficiency. — BioResources 19(1), 2024.
Анатолий Марченко
Главный инженер ООО «БумТехно», Санкт-Петербург
📞 +7 (911) 109-71-39 · ✉ a.a.marchenko@internet.ru
💬 @about_paper · 🌐 marchenkoaa.ru
Партнёр: TecnoCaucho S.A. (Испания) — покрытия и сервис промышленных валов. Разработка рецептуры под конкретный режим машины, поставка и техническая поддержка.
цбп #плёночныйпресс #покрытиявалов #БДМ #бумтехно #TecnoCaucho #полиуретан #резина