Плёночный пресс: устройство и физика переноса плёнки
Уважаемые коллеги,
сегодня открываю цикл из восьми материалов о плёночном прессе. Сначала разобрал этот узел одним большим блоком, но материал получился неудобным для чтения, поэтому разделил его по темам — четыре недели, вторник и четверг, в 09:00 по Москве.
Начну с самого важного: что это за узел, откуда он взялся и как в нём формируется привес. Без этой картины все дальнейшие обсуждения стержней, покрытий и шаберов теряют смысл — вы будете крутить регуляторы, не понимая, на что именно они влияют.
В материале
· Как называется узел и почему это важно для переписки с поставщиками
· Три поколения технологии: ванный, валковое дозирование, плёночный пресс
· Три механизма, из которых складывается привес
· Толщина плёнки: почему коридор 7–20 мкм и что происходит за его пределами
· Скорость сдвига и время впитывания как физическая рамка
· Почему плёночный пресс мягче ведёт себя с полотном
· Чек-лист для механика и технолога перед переходом на новую марку

1. Терминология: как этот узел называют
Единого названия у узла нет, и это первая ловушка в переписке с поставщиками. Один и тот же аппарат в документации разных производителей называется по-разному:
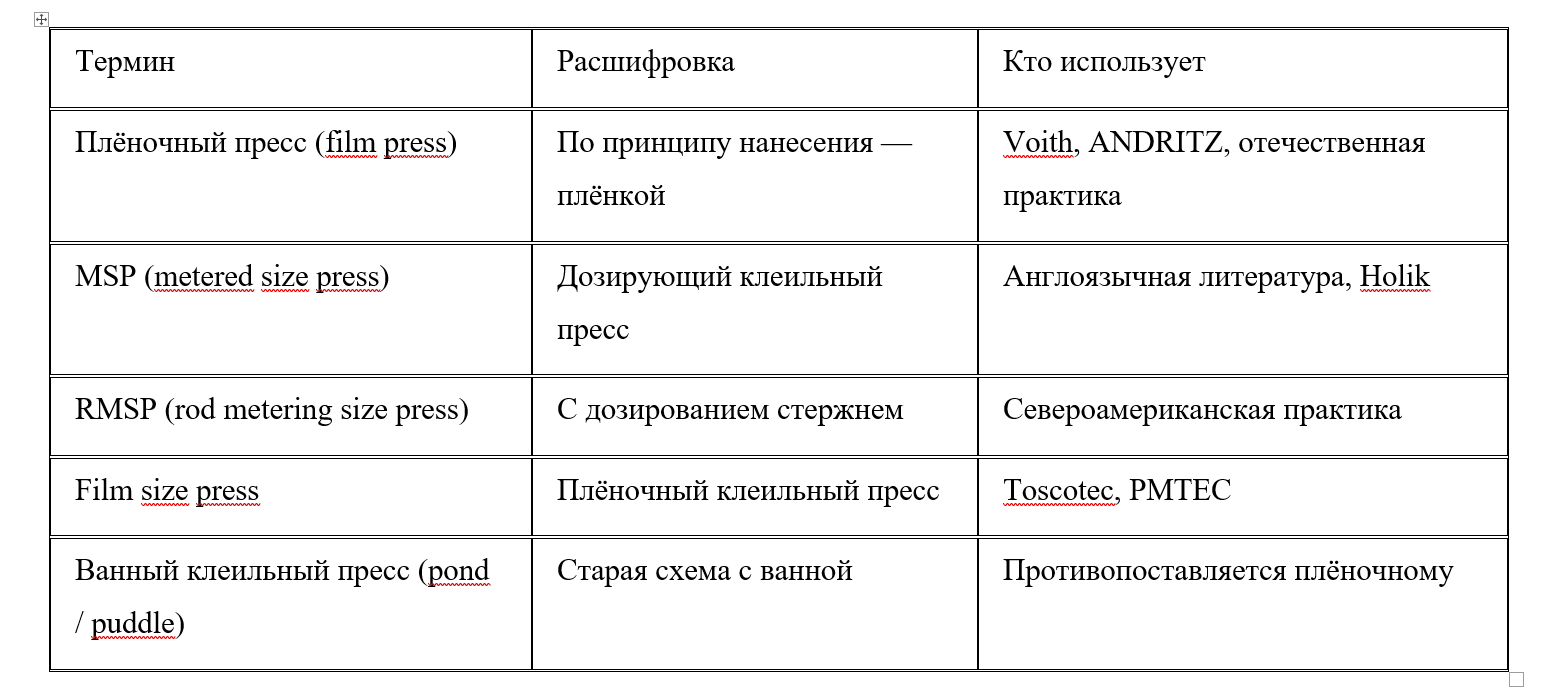
Также важно чётко различать назначение. Один и тот же плёночный пресс может работать в нескольких режимах:
· Клеильный — наносим крахмал или клеящий агент (surface sizing).
· Пигментирующий — лёгкая пигментированная композиция для улучшения печатных свойств.
· Мелователь — полноценное нанесение меловальной краски (film coating).
· Барьерный — функциональные покрытия, в том числе водо- и жиростойкие.
Конструкция при этом одна и та же. А вот режимы принципиально разные: у них различаются реология среды, тип стержня, покрытие валов, давление, требования к досушке. Смешивать их нельзя — попытка «на этом же прессе покрасить, потом промыть и пустить крахмал» без переналадки заканчивается либо потерей качества, либо аварией на стержне.
🔴 Типовая ошибка при заказе. В спецификации указывается «размерный пресс» без уточнения режима. Поставщик закладывает валы под клеение, а вас через полгода просят наносить пигментированную композицию — покрытия под неё не рассчитаны, ресурс падает в разы.

2. Три поколения: как мы к этому пришли
Поколение первое — ванный клеильный пресс
Классическая схема, которую многие ещё помнят по машинам семидесятых-восьмидесятых. Полотно проходит через ванну с клеящим раствором, расположенную над захватом двух валов. Раствор впитывается за счёт капиллярного действия в ванне и гидравлического давления в захвате.
Привес регулируется:
· уровнем ванны;
· концентрацией и вязкостью раствора;
· впитывающей способностью полотна (пористость, влажность, температура);
· давлением и длиной захвата.
Типовая концентрация крахмала — 5–15 %, иногда 25 % и выше в отдельных случаях. Суммарный привес — 0,8–3 г/м² сухого вещества, до 7 г/м² в тяжёлых картонных схемах (Holik, Handbook of Paper and Board, гл. 17.1.2).
Ключевая проблема — турбулентность в ванне. С ростом скорости машины гидродинамические силы на входе в захвате растут, ванна становится нестабильной, начинается отброс раствора (nip rejection). Привес плавает, поперечный профиль ползёт. Практический предел — около 950–1000 м/мин (Valmet, Helpful tips for size pressing).
И ещё одна коварная зависимость: критическая скорость обратно пропорциональна вязкости. То есть чем гуще раствор — а нам нужен густой раствор ради экономии сушки — тем раньше начнутся проблемы. Это принципиальный тупик схемы.
Существовало паллиативное решение — фольги (size wings), погружаемые в ванну для гашения турбулентности. Можно немного поднять уровень или скорость, но принципиально это ограничение не снимает.
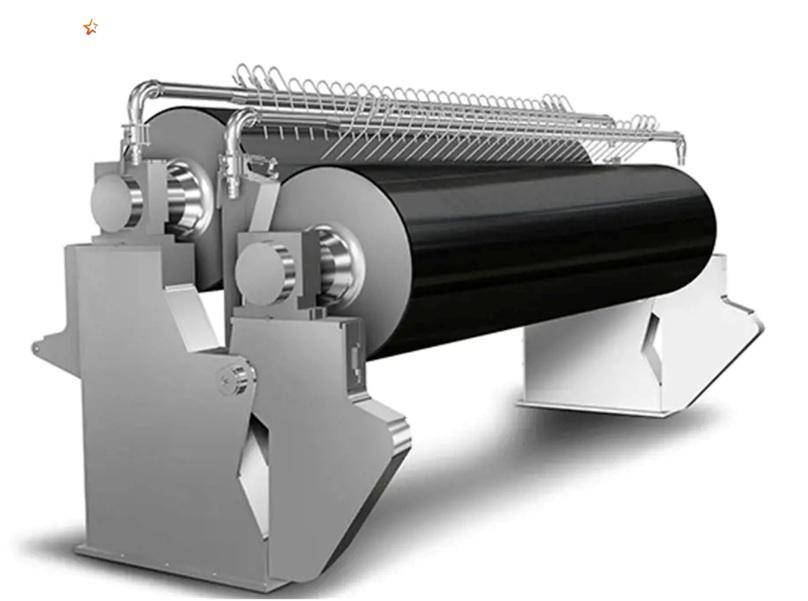

Рис. 1. Ванный клеильный пресс (OptiSizer Pond, Valmet). Полотно проходит сквозь запас раствора перед нипом. Источник: valmet.com.
Поколение второе — валковое дозирование (gate roll)
Появилось в 1960-х. Многовалковая система, в которой валы вращаются с разной скоростью: два центральных со скоростью полотна, следующие 50–90 % от неё, наружные 20–50 %.
Идея была правильная — снять зависимость привеса от впитываемости и работать чистым переносом плёнки. Но не прижилось: малый ресурс покрытий валов, проблемы с делением плёнки, жёсткие ограничения по реологии. Практический предел валкового дозирования в плёночных применениях — около 800 м/мин.
Сегодня встречается только на очень старых машинах, и в большинстве случаев подлежит замене на нормальный плёночный пресс со стержнями.
Поколение третье — плёночный пресс с дозирующим стержнем
Внедрён в 1980-х. Именно эту схему сегодня называют плёночным прессом. Она сняла ограничение по скорости принципиально.
Логика простая: дозирование ушло с полотна на вал. Необходимое количество раствора предварительно дозируется в виде плёнки на аппликаторном валу, а затем переносится на полотно в прессовом захвате.
Что это даёт:
· шабер или стержень не «скребёт» по мокрой бумаге, механическое воздействие на полотно резко ниже;
· обрывы на клеильном прессе стали редкостью — не два-три за смену, а по одному в неделю;
· современные линии не ограничивают скорость по клеильному прессу — 1700 м/мин и выше это норма;
· обе стороны полотна покрываются одновременно, а не последовательно, как в некоторых односторонних методах.
Для поверхностной проклейки плёночный пресс окончательно вытеснил ванный к концу 1990-х. Для мелования он пришёл чуть позже — около 1990 года — и сегодня делит рынок с шаберным мелованием и распылением.
Цифры, которые обычно решают вопрос инвестиций
Когда обсуждают замену ванного пресса на плёночный, приводят три довода:
· +25 % к производительности линии — за счёт снятия ограничения по скорости и стабильного профиля привеса;
· –35 % расходов на сушку при том же количестве сушильных цилиндров — за счёт возможности работать с высокими сухими веществами;
· Экономия энергии за счёт одновременного покрытия обеих сторон.
Ссылки на исходные данные приведу в статьях 5–8, где будем сравнивать конкретные проекты модернизаций.

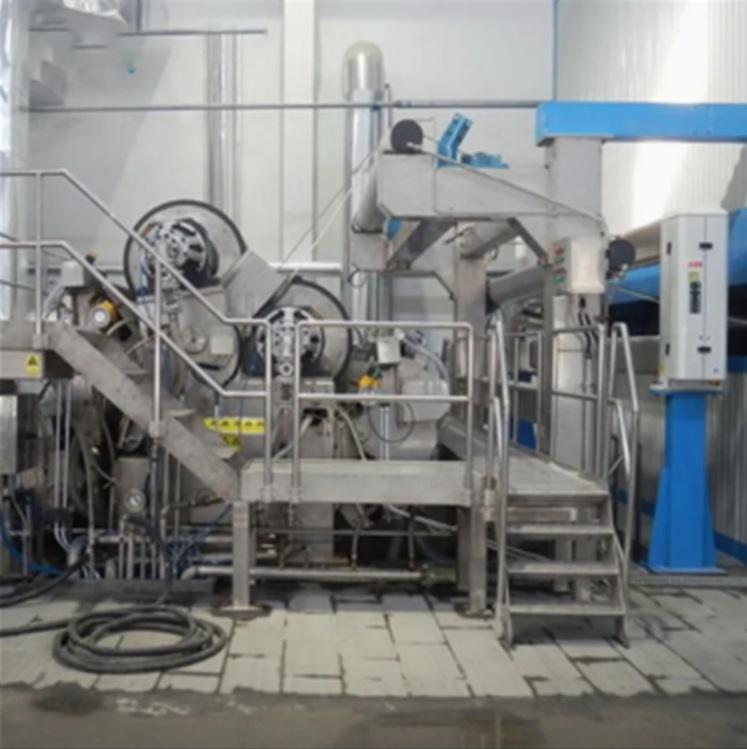
Рис. 2. Промышленное исполнение плёночного пресса. Видны две аппликаторные балки со стержнями и два больших покрытых вала, образующих захват. Источник: made-in-china.com — Film Size Press.

3. Физика: как формируется и делится плёнка
Это ядро темы. Без понимания трёх механизмов ниже настройка узла превращается в подбор наугад — «крути давление стержня, пока не станет ровно».
Три составляющих привеса
Привес на плёночном прессе определяется тремя независимыми механизмами:
1. Количество плёнки, нанесённой на вал. Задаётся дозирующим элементом — стержнем, его профилем и давлением на вал.
2. Проникновение в полотно. В основном за счёт давления в прессовом захвате. Часть среды уходит внутрь листа под линейной нагрузкой.
3. Деление остаточной подвижной плёнки между бумагой и валом на выходе из захвата (film split).
Третий пункт — самый недооценённый. Краска или раствор переносится на полотно не полностью. Часть остаётся на валу и возвращается в аппликатор, где смешивается со свежей средой.
Коэффициент переноса зависит от впитывающей способности полотна и свойств среды:
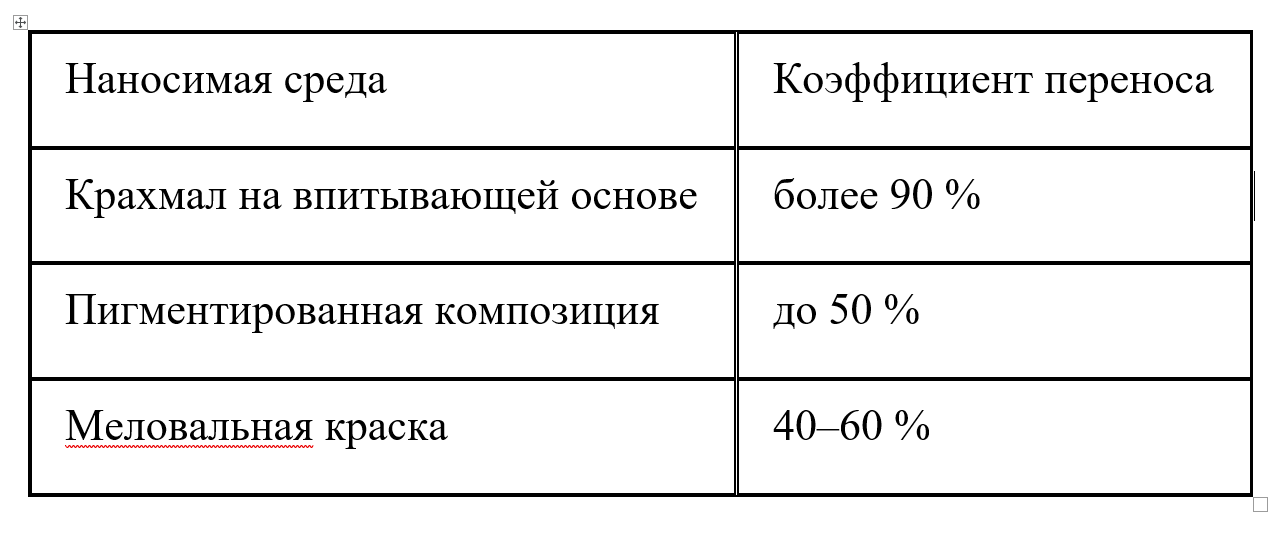
Практический вывод: для меловальных режимов половина того, что вы дозируете стержнем, на бумагу не попадает. Если вы считаете расход по производительности насоса без поправки на возврат в аппликатор, ошибка получится в разы. И наоборот: изменение впитываемости основы (влажность, тип волокна, температура) сдвигает коэффициент переноса — и привес меняется сам по себе, при неизменных настройках стержня.
Толщина плёнки и её границы
Предварительно дозированные плёнки обычно имеют толщину 7–20 мкм — или мл/м², если считать в объёмной подаче.
Границы диапазона жёсткие с двух сторон:
· 🔴 Ниже 7 мкм — требуются очень высокие давления стержня, покрытие полотна становится недостаточным, появляются пропуски и полосность.
· 🔴 Выше 20 мкм — полотно физически не принимает такое количество среды. На поверхности появляется характерный вид «апельсиновой корки» (orange peel), растёт вероятность туманообразования и реберности.
Это не советы «желательно», а физика процесса. Если технолог просит режим на 25 мкм, механик может честно ответить: «У этого узла в его текущей конструкции такой режим — за пределами устойчивости, ждите дефектов».
Скорость сдвига: почему меловальная реология работает нелинейно
При дозировании плёнки скорость сдвига в зазоре между стержнем и валом считается как:

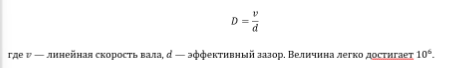
При таких скоростях классическая ньютоновская модель вязкости перестаёт работать: возникает пристенное скольжение, под захватом формируется псевдопробковое течение, краска ведёт себя частично упруго. Именно поэтому реология меловальной краски для плёночного пресса подбирается иначе, чем для шаберного — низкая брукфильдовская вязкость мало о чём говорит, важна вязкость на высоких скоростях сдвига.
Ещё одна цифра для масштаба: при скорости 1500 м/мин полотно проходит от точки нанесения до захвата за 0,04 секунды. Все процессы впитывания, миграции связующего и фильтрации в z-направлении происходят за это время. Отсюда важность температуры среды — она напрямую влияет на вязкость и, значит, на скорость проникновения.
Почему плёночный пресс мягче к полотну
В ванном прессе полотно полностью смачивается перед захватом и на выходе имеет минимальную прочность — по сути, мы гоняем через захват мокрую тряпку. Отсюда и обрывы, и требование к «крепкости» основы.
В плёночном прессе бумага не смачивается до захвата. Взаимодействие происходит непосредственно в захвате, за долю секунды, и уже под давлением. Полотно испытывает существенно меньшее падение прочности, что позволяет:
· работать со сниженной массой квадратного метра при той же прочности готового продукта;
· увеличивать содержание вторичного волокна и наполнителей без обрыва линии;
· поднимать скорость машины без дополнительных мер по вентиляции сушки.
Плюс к этому: более высокая концентрация раствора означает более высокую вязкость, а значит крахмал (или связующее) остаётся ближе к поверхности и в первых слоях волокон, а не уходит в толщу листа. Это важно для печатных свойств — прочность поверхности выше, пылеобразование ниже.
4. Устройство узла: что внутри
Современный плёночный пресс — это не «два вала с ванной», а достаточно сложный комплекс. Основные элементы:
· Два покрытых вала — прессовый (обычно жёстче) и аппликаторный (мягче). Между ними — прессовый захват.
· Две аппликаторные балки — по одной с каждой стороны. Симметричная схема, поэтому одновременно наносим на обе стороны полотна.
· Дозирующие стержни в каждой балке — гладкие или профилированные, задают количество плёнки на валу.
· Ложе стержня (rod bed) — деталь, в которой стержень вращается и через которую передаётся нагрузка на вал.
· Аппликаторная камера — куда подаётся среда перед стержнем. Может быть открытой или закрытой (сопловой).
· Циркуляционная система — насосы, теплообменники, фильтры, буферный бак.
· Краевые ограничители и краевые шаберы — держат край плёнки, снимают избыток на кромке.
· Шаберы вала — чистят валы, снимают остаточную плёнку, готовят поверхность к новому циклу.
· Промывочная система — форсунки, водяные пушки, часто с горячей водой и растворителями.
· Досушка после пресса — чаще всего инфракрасная плюс дополнительные сушильные цилиндры, иногда воздушная сушка.
У Voith в SpeedSizer AT несущая балка — из углепластика: температурная стабильность и меньший прогиб на широких машинах. У ANDRITZ в PrimeFilm / PrimeSizer предусмотрена возможность разного привеса по сторонам полотна и комбинированного плёночного/ванного исполнения — для клиентов с частым переходом между режимами.
Каждый элемент из перечисленных выше — тема отдельной статьи цикла:
· Часть 2 — дозирующие стержни (гладкие, профилированные, диаметры, ресурс).
· Часть 3 — аппликаторная балка и подача среды.
· Часть 4 — покрытия валов (резина, полиуретан, композиты).
· Часть 5 — шаберы БДМ, общая логика.
· Часть 6 — краевые шаберы и краевая зона.
· Часть 7 — дефекты и их диагностика.
· Часть 8 — аудит узла и мировые тренды.
5. Совместная работа механика и технолога
Плёночный пресс — это узел, где невозможно провести границу «механика отдельно, технология отдельно». Практически любой параметр является общим:
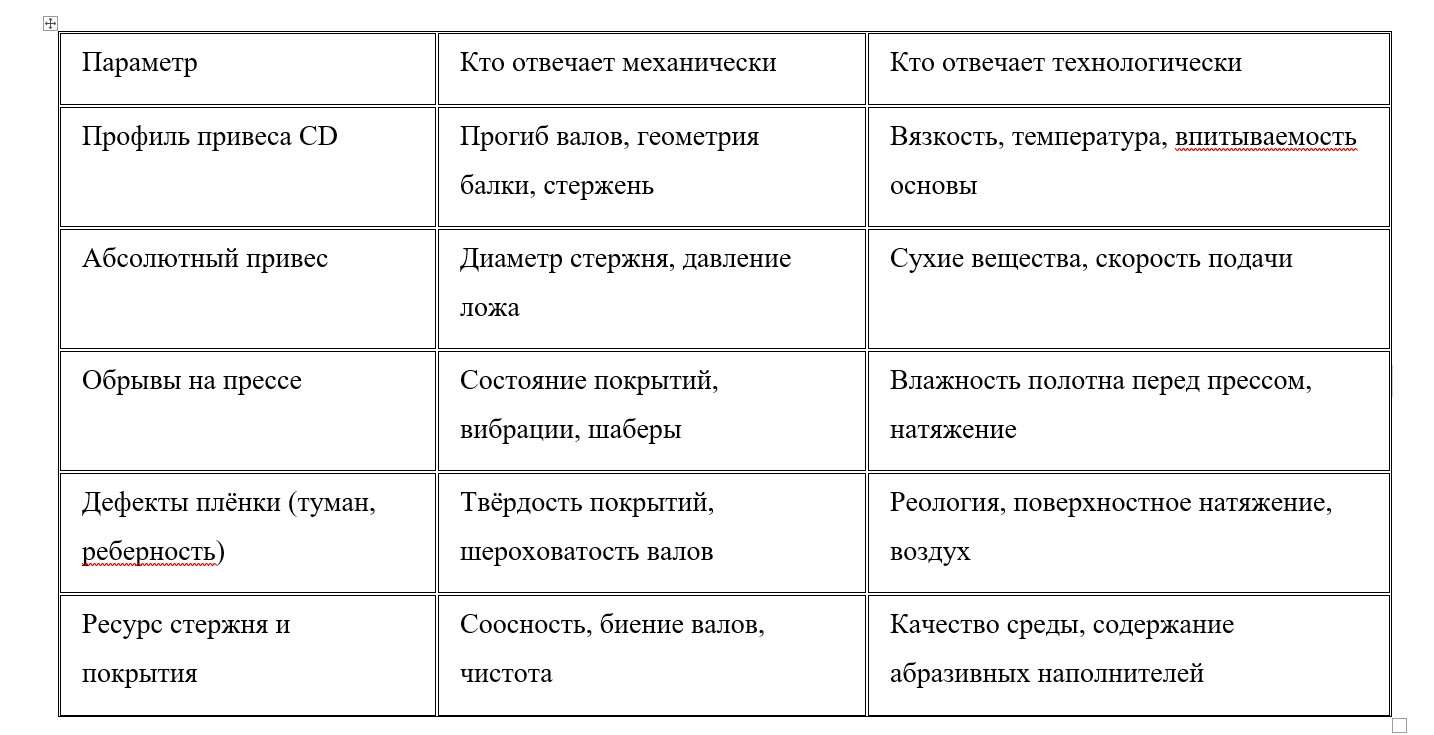
Отсюда простое правило, которое я формулирую для своих команд: никогда не рассматривать симптом изолированно от чужой зоны ответственности. Если технолог видит поперечный профиль привеса — прежде чем менять рецептуру, надо посмотреть отчёт по прогибу валов. Если механик видит обрыв — прежде чем шлифовать вал, надо посмотреть, что происходит с сушкой.
✅ Совет. Заведите одну общую режимную карту на каждую основную марку. В неё должны попадать и механические параметры (давление, температура вала, вибрация, ток привода), и технологические (сухие вещества, вязкость, температура среды, привес, влажность после досушки). Тогда любые отклонения будут видны сразу, а причины — прослеживаться быстрее.
6. Что проверить перед выходом на новую марку — чек-лист при ТО
Практический чек-лист, который я использую при выходе на новый режим или после плановой остановки:
· ✅ Фактическое назначение узла на этой марке — клеение, пигментирование, мелование, барьер. От этого зависит всё дальнейшее.
· ✅ Тип стержня и соответствие его профиля заданному привесу. Не «какой стоит», а «какой нужен».
· ✅ Состояние покрытий валов: биение, шероховатость, целостность. Замер на месте, не по последнему протоколу шлифовки полугодовой давности.
· ✅ Стабильность температуры, вязкости и сухих веществ среды по циркуляции. Проверить в трёх точках, а не только в баке.
· ✅ Замер мокрой плёнки на аппликаторном валу до захвата и привеса на полотне после досушки. Разница даст коэффициент переноса — сравнить со справочным значением для этого режима.
· ✅ Работа промывочной системы: давление форсунок, температура воды, наличие налёта на валах.
· ✅ Краевая зона: положение ограничителей, форсунки краевого шабера, съём кромки.
· ✅ Досушка: температура ИК-элементов, температура воздуха, влажность полотна после досушки.
Если хотя бы одна позиция «не могу проверить сейчас» — режим лучше не запускать. Через два часа получите неремонтопригодный дефект по всей смене.
7. Ключевые факты
· 🟢 Плёночный пресс — единственная схема, снимающая ограничение по скорости, свойственное ванной и валковой схемам.
· 🟢 Рабочая толщина плёнки — 7–20 мкм. Выход за границы даёт предсказуемые дефекты, а не «интересные результаты».
· 🟢 Привес формируется тремя независимыми механизмами: дозирование → проникновение → деление плёнки. Настраивать надо все три.
· 🟢 Коэффициент переноса на пигментированной среде может быть меньше 50 %. Расчёт «по расходу насоса» без этого — грубая ошибка.
· 🟢 Механик и технолог должны работать по одной режимной карте. Иначе диагностика превращается в перекладывание вины.

В следующей статье
Часть 2 — дозирующие стержни. Разберём:
· гладкий или профилированный: физика выбора;
· диаметры 10, 12, 15, 20, 25 мм — что стоит за этими цифрами;
· почему один стержень «на все привесы» — самая дорогая ошибка эксплуатации;
· материалы, ресурс, два механизма конца жизни стержня;
· правила эксплуатации, которые экономят десятки тысяч рублей за смену.
Публикация — четверг, 27 августа, 09:00 МСК.
Источники
1. Holik H. (ed.). Handbook of Paper and Board, 2nd ed. — Wiley-VCH, 2013. Главы 10 «Rolls and Roll Covers» и 17 «Surface Sizing and Coating».
2. Danzler F. Roll Covers for the Paper Industry. Application manual & Technology on a roll. — PMTS FD, Vienna. Разделы «Проклейка / мелование» (с. 199–207).
3. Hubbe M. A. et al. Size Press Practices and Formulations Affecting Paper Properties and Process Efficiency. — BioResources 19(1), 2024.
4. Voith. SpeedSizer AT.
5. ANDRITZ. PrimeFilm and PrimeSizer presses.
6. Valmet. Helpful tips for size pressing.
7. Valmet. OptiSizer Pond application.
8. Emilsson P. Premetered size presses (обзор).
Анатолий Марченко
Главный инженер ООО «БумТехно», Санкт-Петербург
📞 +7 (911) 109-71-39 · ✉ a.a.marchenko@internet.ru
💬 @about_paper · 🌐 marchenkoaa.ru
Партнёр: TecnoCaucho S.A. (Испания) — покрытия и сервис промышленных валов.
#цбп #плёночныйпресс #БДМ #бумтехно #клеильныйпресс #поверхностнаяпроклейка