Дозирующие стержни плёночного пресса: профиль, диаметр, ресурс и правила эксплуатации
Уважаемые коллеги,
в первой статье цикла мы разобрали устройство плёночного пресса и три механизма формирования привеса. Сегодня — про главный расходник узла, который меняют чаще всего и от которого напрямую зависит поперечный профиль: дозирующий стержень.
Материал плотный, поэтому предупреждаю сразу: если после прочтения у вас появится желание поговорить со своим поставщиком стержней о серии типоразмеров под конкретные марки — считаю задачу выполненной. Практически на каждой машине, куда я приезжаю, склад расходников устроен по принципу «у нас один стержень на всё». Это самая дорогая экономия в узле.
В материале
· Гладкий или профилированный: физика выбора
· Диаметры 10, 15, 20, 25 мм — что стоит за этими цифрами
· Обратная сторона больших диаметров и миф о частоте вращения
· Профиль канавки: под какую вязкость какой контур
· Почему один стержень «на все привесы» — самая дорогая ошибка эксплуатации
· Материалы и ресурс: хром, керамика, антиадгезионные покрытия
· Два механизма конца жизни стержня и как их различать
· Ложе стержня, вода и почему покрытие вала — это часть системы стержня
· Правила эксплуатации, которые экономят десятки тысяч рублей за смену

1. Гладкий или профилированный: физика выбора
Первое решение, которое приходится принимать при подборе стержня, — гладкий или с канавкой. Их физика работы принципиально разная.
Профилированный стержень — объёмное дозирование
Профилированный (grooved, рифлёный) стержень дозирует объёмно. Открытое поперечное сечение канавки задаёт объём переносимой среды на единицу длины окружности. Глубже и грубее профиль — выше привес. Основная регулировка — выбор нужного профиля. Тонкая подстройка — изменение давления стержня на вал.
Из этого следует важное свойство: привес почти не зависит от концентрации сухого вещества в растворе. Это огромное преимущество в клеении, где сухие вещества плавают в пределах ±2 % даже на стабильных линиях. Профилированный стержень «не видит» этих колебаний — объём канавки один и тот же.
Второй аргумент в пользу профилированных стержней при нанесении крахмала — беспигментные растворы не абразивны, поэтому профиль срабатывается медленно. Ресурс относительно предсказуем.
🔴 Ограничение — гидродинамика. С ростом скорости и вязкости профилированный стержень начинает терять контакт с валом. Между стержнем и валом возникает клин жидкости, стержень «всплывает» — это буквально аквапланирование. Как только это происходит, привес перестаёт зависеть от профиля и начинает зависеть от давления, диаметра, вязкости и скорости. То есть от всего сразу — а значит стабильно настроить его невозможно.
Гладкий стержень — гидродинамическое дозирование
Именно с этой границы применяют гладкий стержень. Он работает чисто гидродинамически: клин жидкости сам является дозирующим элементом. Толщина плёнки задаётся балансом давления стержня, вязкости среды и скорости вала.
Voith формулирует правило выбора прямо:
· Профилированный — для клеения, пигментирования и режимов с низкой скоростью или низкой вязкостью, где давления недостаточно для стабильной работы гладкого элемента.
· Гладкий — для мелования и вообще для высоких скоростей и вязкостей. Требуемое давление определяется в первую очередь диаметром стержня, затем вязкостью среды и скоростью машины.
✅ Совет. Если на вашей линии стоит один стержень для всех режимов (крахмал, пигментация, барьер) — это почти всегда компромисс, за который вы платите ресурсом либо качеством. Правильно иметь по одному-двум типоразмерам под каждый режим.
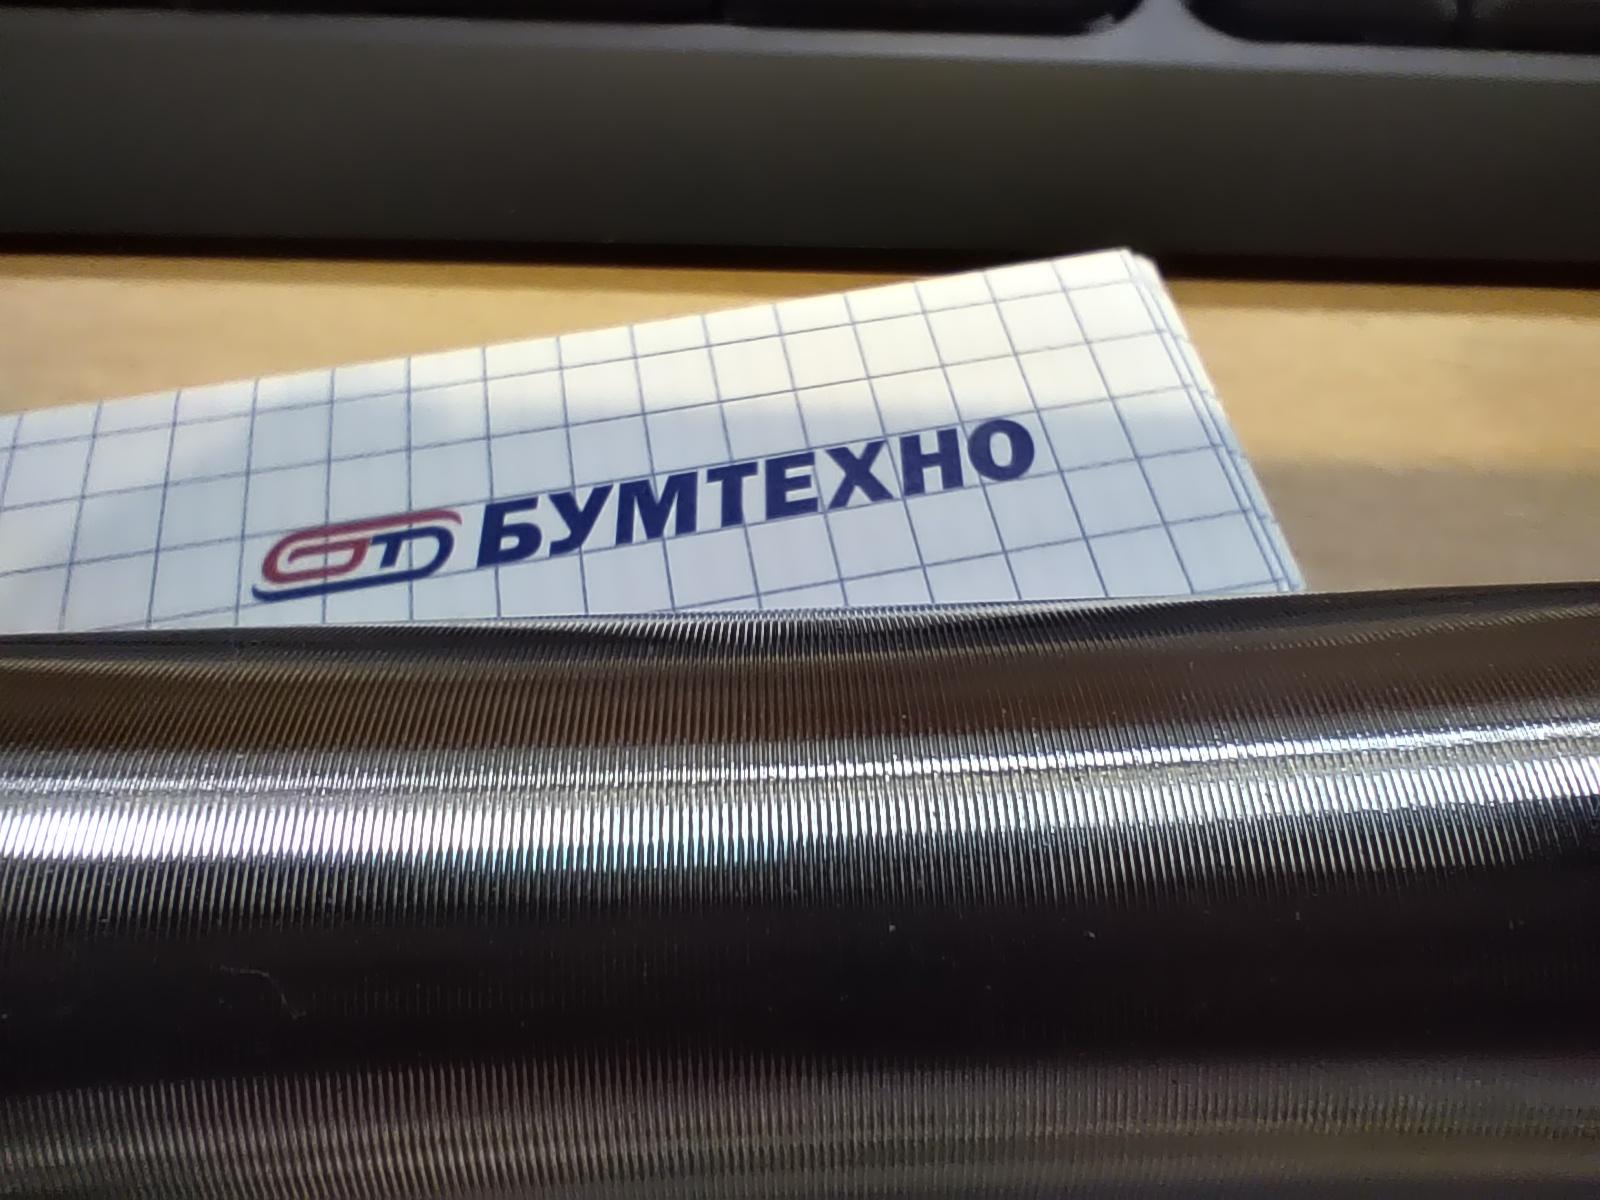
Фото 1. Профиль стержня

2. Диаметры: 10, 15, 20, 25 мм
Здесь данные из разных источников хорошо согласуются:
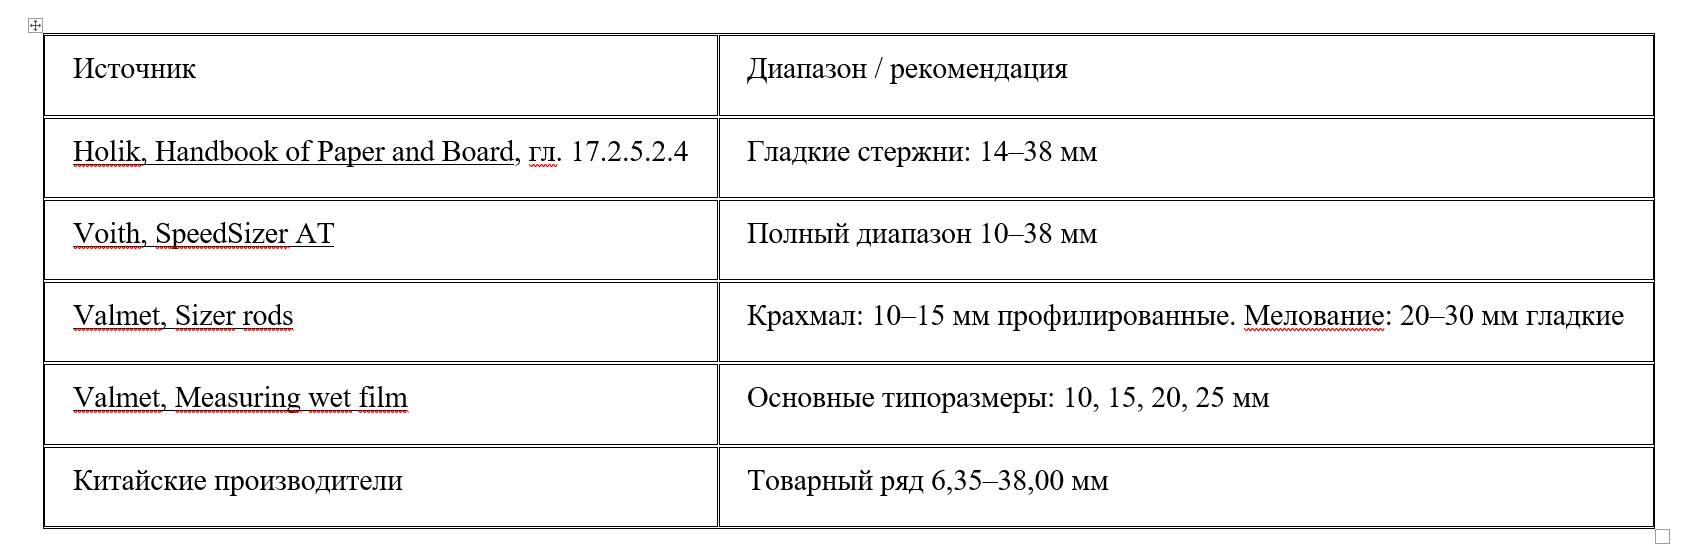
Логика диаметра простая:
· Больше диаметр — больше привес. Больше площадь контакта, больше клин, сильнее эффект гидропланирования.
· Выше вязкость и скорость — нужен меньший диаметр для того же привеса.
Практическая шкала для быстрых прикидок, которую я использую в переписке с технологами:
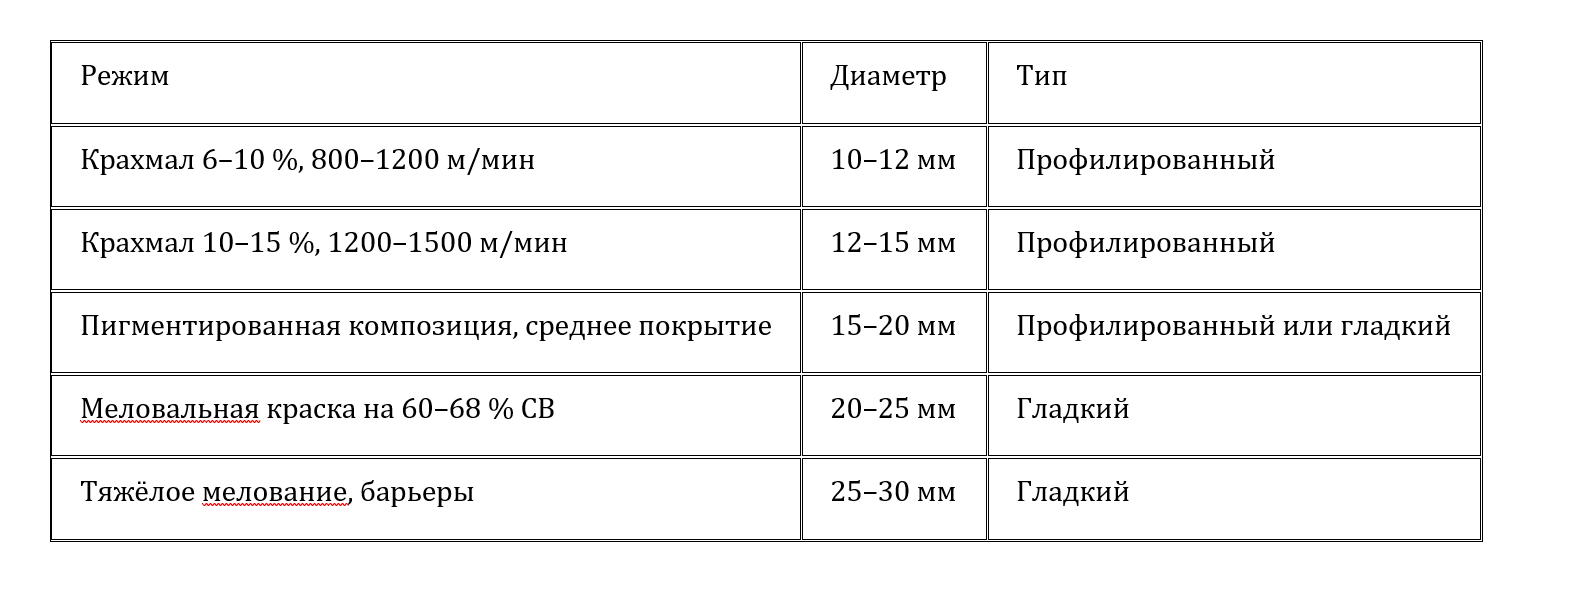
Это ориентир, не рецепт. Точный подбор — совместно с поставщиком стержней под конкретную рецептуру.
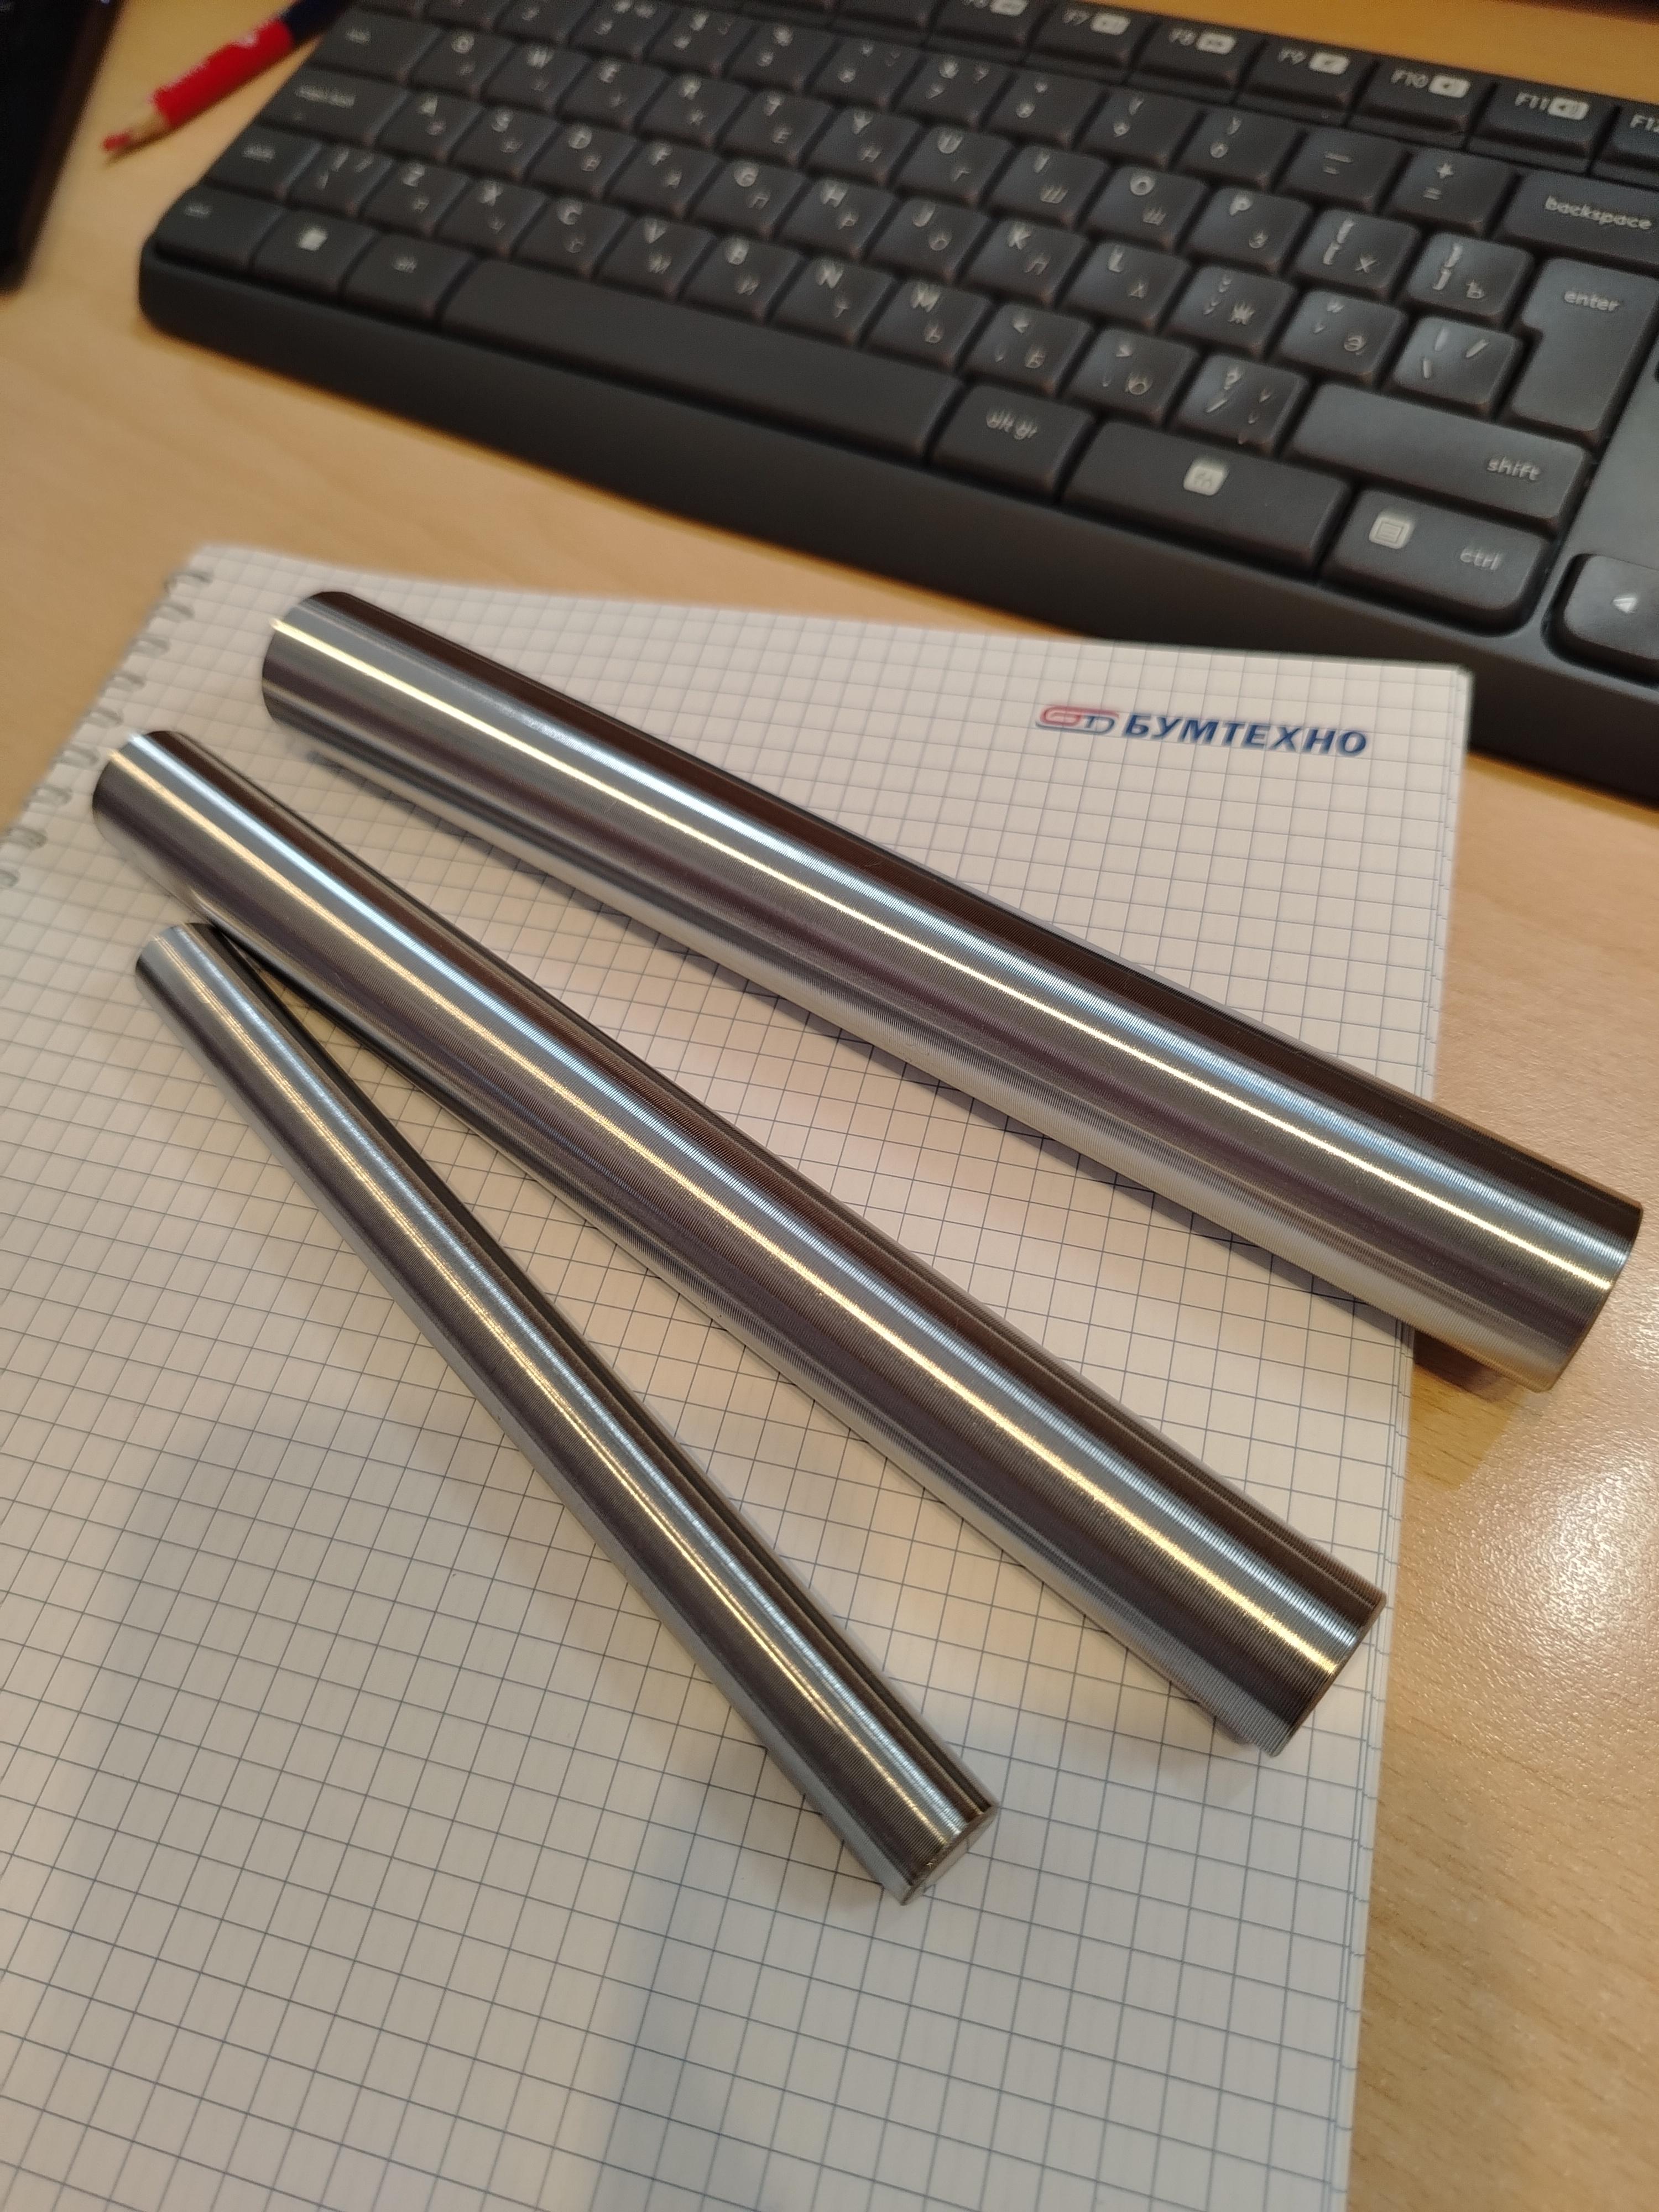
Фото 2. Образцы выставочные

3. Обратная сторона больших диаметров
Часть заводов переходит на профилированные стержни большего диаметра ради ресурса — большее сечение канавки медленнее «садится». Это действительно работает, но с оговорками:
· 🔴 Больший диаметр сам по себе даёт больший привес — приходится перенастраивать профиль канавки и давление нагрузки.
· 🔴 Большой стержень чувствительнее к изменениям вязкости и расхода: та же флуктуация даёт больший разброс толщины плёнки.
· 🔴 Большая жёсткость затрудняет получение равномерного профиля по всей ширине — особенно на широких машинах старше 15 лет с накопленным прогибом валов.
· 🔴 Может потребоваться дополнительная опорная трубка с давлением 2–3 psi, чтобы стержень надёжно сидел в ложе.
· 🔴 Стержень тяжелее и жёстче — на замену нужно больше людей.
🟢 Плюс — большие стержни можно вращать медленнее, 40–50 об/мин при сопоставимой линейной скорости поверхности. А чем ниже обороты, тем меньше износ и стержня, и ложа.
И отдельно, важно для операторов:
🔴 Частота вращения стержня практически не влияет на привес. Это распространённое заблуждение — считать, что «крутанём быстрее — уложим ровнее». Не уложите. Функция вращения — исключительно самоочищение стержня и равномерное распределение износа по окружности. Привес задаётся геометрией и давлением.

4. Профиль канавки: под какую вязкость какой контур
Форма контура профиля — один из самых критичных элементов равномерности привеса по ширине. Оптимальная форма определяется вязкостью, температурой и содержанием сухих веществ:
· Для низких вязкостей (крахмал 6–8 %) лучше более широкая вершина профиля — это продлевает ресурс стержня и стабилизирует привес.
· Для высоких вязкостей (пигментированные составы, барьеры) лучше более открытое основание канавки и узкая вершина.
Valmet сегодня предлагает симуляционные инструменты расчёта профиля под конкретный целевой объём мокрой плёнки, а также стандартные и заказные геометрии канавок (Valmet, Applicator rods). Buschman выпускает специализированные профили под конкретные вязкости среды (Buschman, Why paper coaters are transitioning to grooved rods).
Для России практический совет: при заказе стержней от отечественного поставщика запрашивайте не «стандартный профиль», а профиль под ваш конкретный режим. Хороший поставщик спросит вас про скорость, вязкость, температуру и целевой привес — и только после этого назначит геометрию. Если поставщик предлагает вам «универсальный» — это красный флаг.

5. Один стержень «на все привесы» — самая дорогая ошибка
Соблазн очевиден: держать один типоразмер стержня и добирать разные привесы давлением нагрузки. На всех российских заводах, куда я приезжаю с аудитом, это встречается регулярно.
Что реально происходит:
· Ускоренный износ покрытия аппликаторного вала — повышенная нагрузка ведёт к преждевременному растрескиванию.
· Ускоренный износ подшипников несущей конструкции.
· Повышенная нагрузка на силовую пневмосистему — шланги, регуляторы, датчики.
· Повышенный износ самого стержня — увеличенное контактное давление съедает вершины канавок за недели.
· Ускоренная деградация ложа стержня — вода не успевает выносить абразив.
Экономия на складе одной позиции возвращается через год удвоенными расходами по всем перечисленным позициям. Правильный подход — минимум три типоразмера в складском запасе: под клеение, под пигментирование, под верхний привес.
6. Материалы и ресурс
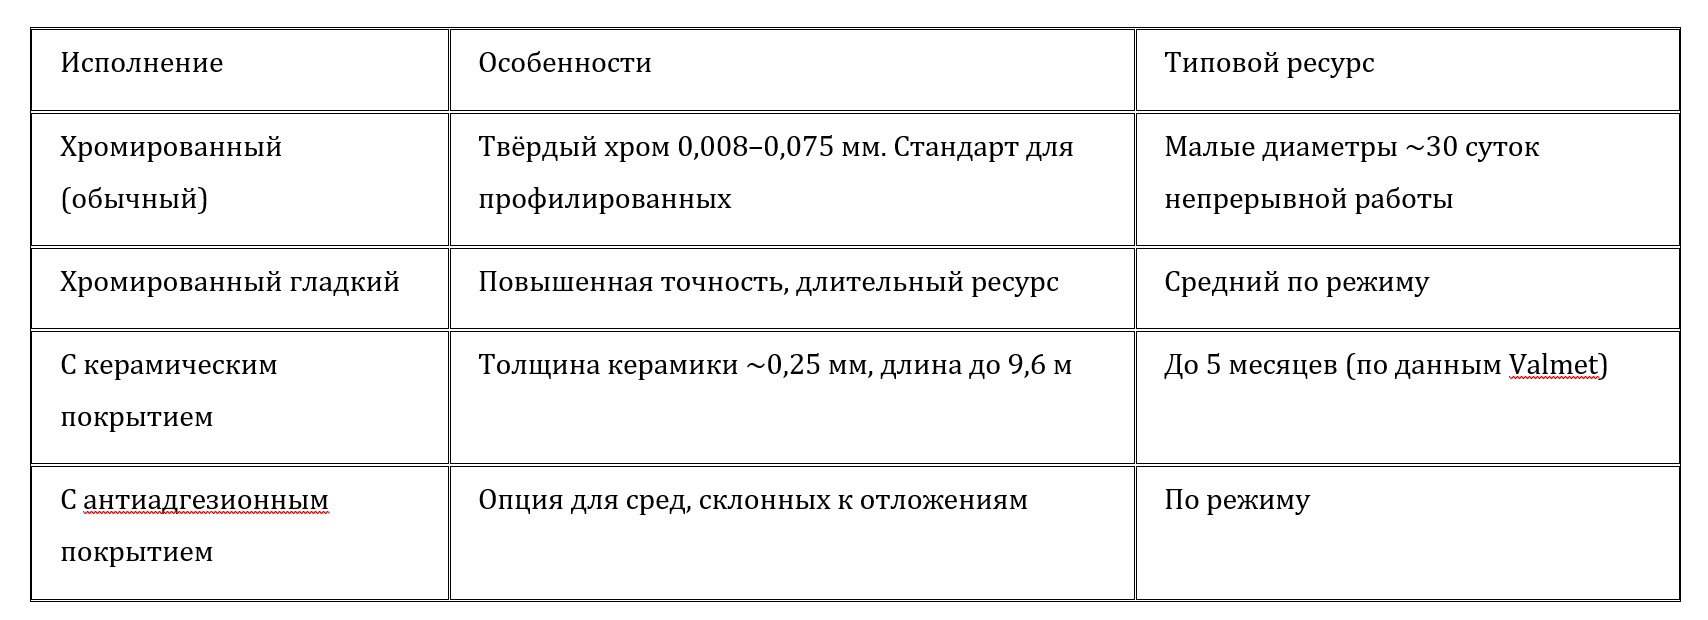
Показательный кейс от Valmet по машине LWC (мелование и плёночное клеение): конкурирующие керамические стержни служили менее двух месяцев — через 1,5 месяца качество покрытия ухудшалось, фиксировался заметный износ и рост шероховатости. Керамический гладкий стержень Valmet отработал пять месяцев практически без износа, сохранив шероховатость на уровне нового и стабильные профили привеса (Valmet, Applicator rods).
Для российских условий керамика — обоснованный выбор при устойчивом непрерывном режиме и хорошем качестве среды. При «дёргании» линии (частые остановки, промывки, смены марки) керамика может треснуть на температурных ударах — тогда выгоднее хром с более коротким ресурсом.
7. Два механизма конца жизни стержня
Их надо различать, потому что лечатся они по-разному:
1. Физический износ. Трение, абразив, температура. Срабатываются вершины нити, открытый объём канавки уменьшается. Металл потерян физически.
2. Загрязнение. Засохшая краска, коагулят или мусор набиваются в основание канавки. Открытая площадь тоже уменьшается — но металл цел.
Симптом одинаковый: привес падает. Оператор реагирует одинаково — просит замену. А лечение разное: в первом случае замена, во втором — чистка и возврат в работу.
Достоверно различить помогает анализ износа под микроскопом, который должен уметь делать поставщик стержней. Если поставщик отказывается принимать использованные стержни на дефектацию — это плохой знак. Хороший поставщик забирает стержни бесплатно, делает срезы и присылает вам отчёт с фотографиями.
✅ Практика. Заведите на складе три категории: «в работе», «на анализе», «списан». Раз в квартал сверяйте средний ресурс по каждой позиции. Если ресурс упал по одной марке на 20 % — это сигнал: либо среда стала абразивнее, либо ушёл поставщик.
8. Мониторинг ресурса
· Прямое измерение привеса — базовый метод.
· Учёт наработки в погонных метрах. Каждый стержень маркируется серийным номером, ведётся журнал наработки. Пример: средний ресурс 50 000 погонных метров, наработано 25 000 — остаток 50 %. Работает при постоянстве марки, ширины и режима.
· Косвенные показатели качества готового продукта: белизна, непрозрачность, визуальный контроль поверхности.
· Потеря функциональных свойств: Cobb для клеения, MVTR и Kit для барьерных применений.
· Онлайн-измерение привеса — лучший метод. Современные системы мгновенно сигнализируют о падении объёма и позволяют ловить как недолив, так и перерасход в реальном времени.
9. Ложе стержня, вода и покрытие вала как часть системы
Ложе (rod bed, rod holder) удерживает стержень, позволяя ему вращаться в люльке с минимальным сопротивлением. Стержень защёлкивается в ложе.
Критичный момент — непрерывная подача воды в ложе. Вода орошает ложе, смазывает стержень, охлаждает и вымывает загрязнения. Прерывание подачи означает сухой ход и быстрый выход обоих элементов из строя.
🔴 Типовая ошибка на российских линиях — фильтры водоподготовки, стоящие «навсегда». Через год они забиваются, давление в ложе падает, начинается сухое трение. Первый симптом — рост потребляемого тока привода, второй — шум подшипников стержня. Заканчивается заклиниванием и остановкой.
Voith в SpeedSizer AT интегрировал стержень, ложе, нагрузочный шланг и зажимной шланг в один модуль SpeedRod M. Это даёт:
· быструю смену шланга без разборки узла;
· смену диаметра стержня без перестройки всего держателя;
· компенсацию меньших диаметров увеличенной геометрией ложа;
· быстросменное шестигранное соединение дозирующих элементов;
· непрерывную промывку стержня для предотвращения отложений.
Покрытие вала — часть системы стержня
Интересное решение со стороны покрытий: Voith при разработке резинового покрытия UniFilm ставил целью именно продление ресурса дозирующего стержня — за счёт эффекта микросмазки на поверхности покрытия. Испытания на европейских ЦБК показали экономию до 50 000 евро в год только на стержнях (Paper Industry World).
Это концептуальный момент, который редко доходит до операторов: покрытие вала и дозирующий стержень — это не два независимых расходника, а пара трения. Оптимизировать их надо вместе. Если у вас на линии стоят валы одного поставщика, а стержни другого — попросите обоих подтвердить совместимость на вашем режиме. Может оказаться, что смена покрытия удвоит ресурс стержня.
10. Правила эксплуатации, которые экономят деньги — чек-лист при ТО
Стержень — прецизионный инструмент диаметром с карандаш и длиной до десяти метров. Обращение с ним должно быть соответствующим:
· ✅ Транспортировка и хранение — в индивидуальных защитных чехлах. Чехол снимается только для работы и чистки.
· ✅ Хранить горизонтально и на опорах не реже метра, чтобы исключить прогиб. Погнутый стержень даёт разброс привеса и теневые полосы на покрытии.
· ✅ Снимать с машины по окончании выпуска марки и сразу чистить. Не «завтра», не «в следующую смену».
· ✅ Для водных систем — немедленное погружение в тёплую воду с моющим средством. Засохшая на воздухе краска отмывается в разы хуже.
· ✅ Для растворительных систем — погружение в тот же растворитель, что в составе.
· ✅ После отмокания — щётка с латунным ворсом 0,075 мм, промывка, сушка, укладка в чехол.
· ✅ Ведение журнала наработки — серийный номер, погонные метры, марка, дата установки, дата снятия, причина снятия.
· ✅ Дефектация снятого стержня: замер диаметра в трёх точках, микроскопия вершины канавки. Отчёт в общий журнал.
Отдельно — про обучение операторов. Стержень часто повреждают именно при замене: роняют, задевают о конструкции, гнут при вытаскивании. Замена стержня — работа для двух человек с фиксацией концов. Если у вас на смене один человек тянет стержень десять метров — это ЧП, ждущее своего часа.
11. Ключевые факты
· 🟢 Профилированный стержень дозирует объёмно, гладкий — гидродинамически. Работают в разных диапазонах скоростей и вязкостей.
· 🟢 Основные типоразмеры: 10, 15, 20, 25 мм. Один типоразмер на все режимы — ошибка эксплуатации.
· 🟢 Частота вращения стержня не влияет на привес. Только на самоочищение и износ.
· 🟢 Керамические стержни могут работать до 5 месяцев непрерывно, хромированные малых диаметров — до месяца.
· 🟢 Два механизма конца жизни: износ и загрязнение. Различаются анализом, не заменой.
· 🟢 Ложе стержня требует непрерывной чистой воды. Забитый фильтр — типовая причина отказов.
· 🟢 Покрытие вала — часть системы стержня. Оптимизировать надо парой.
В следующей статье
Часть 3 — аппликаторная балка. Разберём:
· почему её делают из углепластика и как это влияет на профиль CD;
· сопловой аппликатор против открытой камеры;
· температурная стабильность на широких машинах;
· живой кейс модернизации с расчётом окупаемости.
Публикация — вторник, 1 сентября, 09:00 МСК.
Источники
1. Holik H. (ed.). Handbook of Paper and Board, 2nd ed. — Wiley-VCH, 2013. Гл. 17 «Surface Sizing and Coating», разд. 17.2.5.2.4, с. 777.
2. Voith. SpeedSizer AT — technical documentation.
3. Valmet. Sizer rods: bigger is better?
4. Valmet. How to measure size press wet film weight
5. Valmet. Applicator rods for size and coating applications.
6. Buschman. Why paper coaters and converters are transitioning to grooved rods.
7. Buschman. 7 ways to optimize paper coating with a rod metering size press.
8. Buschman. How to monitor and measure metering rod service life.
9. Paper Industry World. New rubber roll covers for film sizing presses (Voith UniFilm).