Аппликаторная балка плёночного пресса: геометрия, подача, температура
Уважаемые коллеги,
в первых двух частях серии мы разобрали физику узла и главный расходник — дозирующий стержень. Сегодня переходим к элементу, о котором на планёрках вспоминают только когда «профиль CD поплыл»: аппликаторная балка.
Балка — это, по сути, скелет всего узла нанесения. Она держит стержень, подводит среду и запирает камеру. И у неё есть одно жёсткое требование, которое звучит просто, а достигается дорого: постоянство геометрии. Восемь-десять метров длины, температура среды 60–80 °C, при обрыве полотна температурный удар, вода промывки — и балка должна остаться прямой с точностью до десятых миллиметра.
Разберём, как это делают.
В материале
· Что происходит с балкой в реальной эксплуатации и почему это важно
· Углепластик, композит, сталь — как выбирают материал
· Решения Voith, Valmet, ANDRITZ, Toscotec: что стоит за марками
· Подача и возврат среды: пульсации, воздух, застой
· Сопловой аппликатор против открытой камеры: чем платим за каждое решение
· Живой кейс модернизации: IBS Group, балка 8700 мм
· Краевая зона как отдельный контур
· Чек-лист ретрофита существующей балки

1. Что должна выдерживать балка
Балка объединяет три функции:
· несёт дозирующий стержень с его ложем и нагрузочными шлангами;
· распределяет среду по всей ширине машины с минимальными пульсациями;
· возвращает избыток обратно в циркуляционный контур.
Всё это на длине 8–10 метров, в реальном режиме с постоянными температурными циклами. Что происходит с балкой физически:
· Нагрев рабочей средой. Крахмал 60–75 °C, пигментированные и меловальные композиции — 40–55 °C. Балка меняет длину и, что хуже, деформируется по кривой прогиба.
· Термоудар при обрыве или промывке. Температура среды падает на 30–40 °C за минуты. Материал с высоким тепловым расширением реагирует изгибом.
· Химическое воздействие. Крахмал, пигменты, вода промывки, растворители. Всё это агрессивно к сварным швам и антикоррозионным покрытиям.
· Механическая нагрузка. Давление ложа стержня передаётся на балку через опорный шланг. Пульсации нагрузки складываются с собственной жёсткостью балки.
Любая деформация балки — даже 0,3 мм на середине по 9-метровой длине — сразу пишется в поперечный профиль привеса. При толщине рабочей плёнки 7–20 мкм это огромная величина.
🔴 Типовой симптом изношенной или деформированной балки — «плавающий» поперечный профиль CD, который меняется с температурой среды: утром на разогреве один, к середине смены другой, после промывки третий. Технолог перекалибровывает рецептуру, механик шлифует стержень — а проблема в балке.

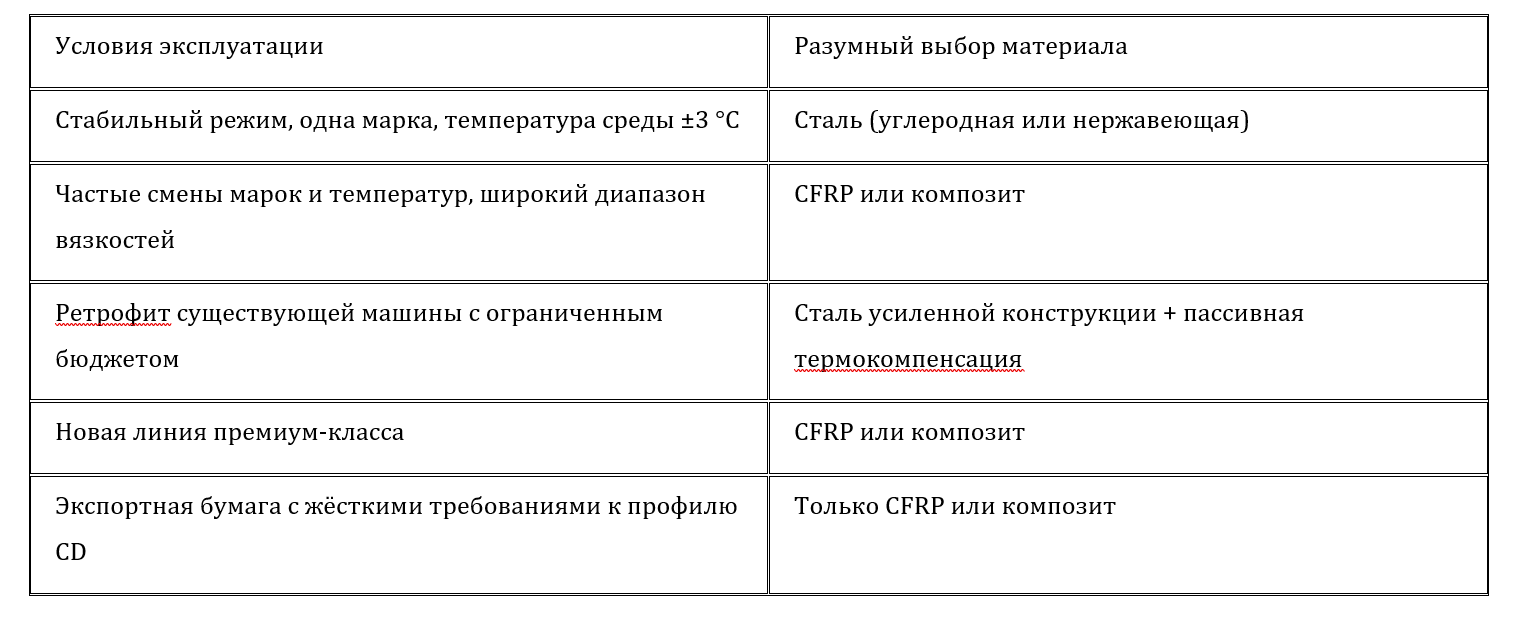
2. Материалы: углепластик, композит, сталь
Разные производители пошли разными путями. Оценивать нужно не название материала в паспорте, а геометрию в рабочем состоянии — это единственная объективная метрика.
Углепластик (CFRP) — Voith
Voith SpeedSizer AT: несущий элемент из углепластика (Carbon Fiber Reinforced Polymer), материала, изначально разработанного для авиакосмической отрасли. Что даёт CFRP:
· очень низкий коэффициент теплового расширения (в 5–8 раз ниже, чем у стали);
· высокая удельная жёсткость;
· малый вес — важно при монтаже и обслуживании.
Детали, контактирующие со средой, при этом — нержавеющая сталь. По данным Voith, в эксплуатации более 200 таких несущих корпусов. Это состоявшееся техническое решение, а не эксперимент.
Композит — Valmet
Valmet OptiSizer Film — аппликаторная балка композитной конструкции с низким коэффициентом теплового расширения: колебания температуры краски или клея не влияют на прямолинейность балки. Отдельно подчёркивается, что балка не требует водяного контура и не требует обслуживания (Valmet, OptiSizer Film).
Отсутствие водяного контура для термокомпенсации — важное упрощение. У некоторых старых конструкций балка обогревалась/охлаждалась изнутри водой, чтобы «догнать» температуру среды. Это создавало отдельную точку отказа: заклинил клапан — балка ушла в перегрев или наоборот.
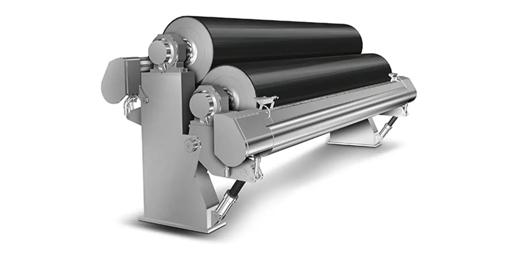
Рис. 1. OptiSizer Film (Valmet) — плёночный пресс с композитной аппликаторной балкой низкого теплового расширения. Балка не требует водяного контура. Источник: valmet.com.
Сталь — ANDRITZ
ANDRITZ PrimeFilm — два варианта материала балки: углеродная и нержавеющая сталь, независимо от температуры окружающей среды. Плюс новая аппликаторная камера с оптимизированными запирающими планками (ANDRITZ, Film press).
Сталь — самое очевидное и самое старое решение. Работает при условии массивной конструкции и, в идеале, активной термокомпенсации. Плюсы: ремонтопригодность, привычность для обслуживающего персонала, легко варить и наплавлять. Минусы: тепловое расширение стали в 5–8 раз выше CFRP, поэтому геометрия балки в холодном и рабочем состоянии заметно отличается.
Для российских линий сталь — самая распространённая конструкция. И это нормально, если у вас на площадке хорошо отработан цикл прогрева перед выходом на режим и стабильный температурный режим самой среды.
Гибрид — Toscotec
Toscotec TT FilmSizePress — конструкция дозирующей головки обеспечивает термическую и механическую стабильность при нагрузке и в работе. Возможны наклонный и горизонтальный нип аппликаторных валов, а также гибридное исполнение с переключением между ванным и плёночным режимом в зависимости от марки и граммажа. Это ниша, интересная для комбинатов, работающих на разной номенклатуре: например, тарный картон + плоский слой + бумага-основа.
Как выбирать

3. Подача и возврат: что происходит в камере
Аппликаторная камера должна распределять среду по всей ширине без пульсаций, воздуха и застойных зон. Слова простые, содержимое — сложное.
Пульсации подачи
Источники:
· работа насоса (центробежный, шестерённый, винтовой — у каждого свой спектр пульсаций);
· срабатывание клапанов регулирования расхода;
· гидроудары при пуске и остановке;
· эффект «дыхания» гибких шлангов и рукавов.
Пульсации на 5 % расхода дают такие же пульсации толщины плёнки. При толщине 7 мкм это 0,35 мкм — уже заметно на печати.
✅ Совет. При проектировании и модернизации закладывайте пульсационный демпфер между насосом и балкой. Это простой резервуар с газовой подушкой; стоит копейки, а эффект — снятие 60–70 % амплитуды пульсаций.
Воздух в среде
Захват воздуха — одна из самых коварных проблем узла. Пузырьки:
· локально снижают вязкость среды в зоне стержня;
· создают дефекты «пропусков» на полотне;
· при прохождении через нип «взрываются» и оставляют вмятины на плёнке;
· ускоряют старение самой среды за счёт окисления.
Источники воздуха: подсос через уплотнения насоса, каверны в баке при недостаточном уровне, недокачанный при пуске контур, разгерметизация возврата.
🔴 Типовой симптом воздуха в контуре — мелкая, «крапчатая» неравномерность плёнки, которая исчезает после долгой работы (когда воздух вымоется) и появляется снова после следующего останова. Если технолог жалуется на «постоянную нестабильность на пуске» — проверяйте воздух.
Застойные зоны
В любой камере есть зоны, где скорость течения ниже. В них среда «стоит», перегревается, набирает загрязнения, растёт местная вязкость. При изменении режима эти карманы вымываются — и получается локальный «выброс» вязкой массы на полотно.
Правильно спроектированная балка имеет непрерывную циркуляцию всей рабочей среды: подача с одной стороны, возврат с другой, скорость течения не менее 0,3–0,5 м/с даже в самых удалённых точках.
✅ Диагностика застойных зон — тепловизором по балке. При установившемся режиме температура должна быть равномерной по всей длине с точностью ±2 °C. Локальный перегрев на 5–10 °C — признак застоя или засорения возврата.
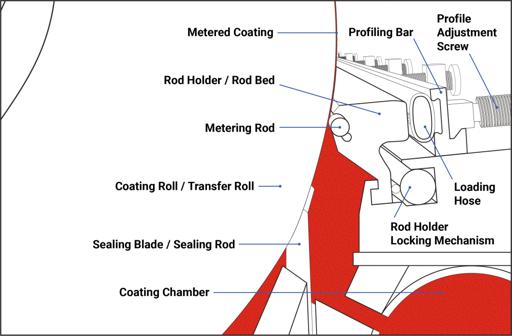
Рис. 2. Общая схема плёночного пресса и путей движения среды (Rod Metering Size Press). Хорошо видны две аппликаторные балки, каналы подачи и возврата, области дозирующих стержней. Источник: Buschman, 7 ways to optimize RMSP.
4. Запирающий элемент: контактный, сопловой или струйный
Классическая схема — камера с подачей среды, ограниченная со стороны вала запирающим элементом. Это самая уязвимая точка узла.
Проблема: контактный запирающий элемент изнашивается, а его износ немедленно даёт неравномерность плёнки. Причём износ бывает неравномерным по ширине — и тогда профиль CD «плывёт» с течением ресурса без всякой видимой причины.
Существующие решения:
Voith: сопловой аппликатор с жидкостным затвором
Контактный запирающий элемент отсутствует вообще. Область нанесения ограничивается упругой отбойной пластиной со стороны аппликаторного вала. Затвор — жидкостный, за счёт формы клина и гидродинамики.
Плюсы: нет контактного износа, стабильная геометрия на весь ресурс расходников. Минусы: сложнее в наладке, требует стабильного давления в контуре.
Valmet: патентованная перфорированная запирающая планка
Минимизирует подающий и возвратный потоки, позволяет работать с малыми циркулирующими объёмами, устраняет вредные возмущения потока и захват воздуха даже при высоких скоростях. Гибкая планка хорошо переносит обрывы с намоткой и легко заменяется.
Плюсы: простота замены, малые объёмы циркуляции (меньше среды в контуре — быстрее переход между марками). Минусы: планка — расходник со своим ресурсом.
Струйный (jet) аппликатор
Наносит среду на вал бесконтактными многосопловыми форсунками вместо шабера или стержня, контролируя температуру и расход. По литературным данным, снижает количество загрязнений, переносимых на первый сушильный цилиндр после плёночного пресса.
Это относительно новое направление, находится в стадии активного внедрения на пилотных линиях. Для российских комбинатов пока экзотика; следить стоит.
Первый сушильный цилиндр после клеильного пресса
Отдельно скажу про эту позицию, потому что она напрямую связана с аппликатором. Первый цилиндр после клеильного пресса нужно защищать от наростов — это отдельно отмечено у Holik, Handbook of Paper and Board (гл. 17.1.2, с. 746).
Для этой позиции применяют гибридные покрытия: PTFE, спечённый на термически напылённом твердосплавном подслое. Твердосплавный подслой даёт износостойкость, PTFE заполняет поры и обеспечивает отделение — краска или крахмал не прилипают.
Плюс: аппликатор должен автоматически промываться при остановах и обрывах по программным последовательностям, а канал возврата — полностью охлаждаться для предотвращения отложений.
5. Живой кейс: ретрофит балкой IBS Group
Показательный пример 2026 года. Немецкий производитель бумаги для гофрирования страдал от нестабильности плёночного пресса, связанной с износом старых узлов нанесения.
Horst Sprenger (группа IBS Paper Performance Group) поставил аппликаторные балки длиной 8700 мм с термически стабильной конструкцией, безлюфтовым механизмом нанесения и опорой балки без напряжений — последнее обеспечивает абсолютно равномерный ход дозирующих систем по валу.
Результат:
· 🟢 система остаётся на 100 % размерно-стабильной несмотря на частые циклы нагрева и охлаждения;
· 🟢 получен идеально равномерный поперечный профиль нанесения крахмала;
· 🟢 износные проблемы стабильности полностью устранены;
· 🟢 технология краевых шаберов в этом решении разработана специально под ретрофит существующих плёночных прессов.
Источник: PITA / IBS Group — Applicator beam technology.
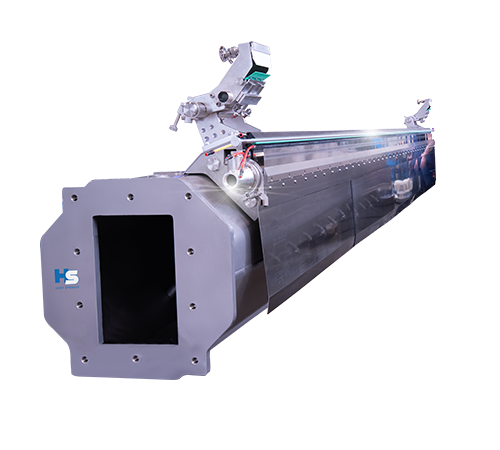
Рис. 3. Аппликаторные балки IBS Group для плёночных прессов — модульная конструкция с термически стабильной геометрией и безлюфтовым механизмом. Источник: ibs-ppg.com.
Что это значит для российских комбинатов. Замена только балки и узла нанесения на существующем прессе:
· в 3–5 раз дешевле замены всего пресса;
· монтируется за короткий останов (72–120 часов);
· даёт эффект на профиле CD, сопоставимый с новой линией;
· сохраняет валы, привод, каркас, системы автоматики.
Это то самое решение, которое я обычно советую при ограниченном бюджете: не покупайте новый пресс, замените балку и стержневые модули. С TecnoCaucho у нас есть опыт совместной поставки балки + новых покрытий валов под ретрофит.
6. Краевая зона: часть системы аппликатора
Краевая зона — тема отдельной статьи (часть 6 серии), но привязку к балке нужно обозначить сразу.
Плёнка должна немного перекрывать ширину бумаги, иначе край полотна получит недолив. Но вне полотна плёнку некому забрать — она либо разбрызгивается, либо остаётся на валу и создаёт наросты.
Поэтому в балке работают три элемента одновременно:
1. Краевой ограничитель (edge limiter) — задаёт ширину зоны нанесения на аппликаторный вал. Обычно это упругий или подпружиненный элемент, устанавливающий физический предел плёнки.
2. Форсунка перед стержнем — небольшой поток среды прямо перед стержнем в краевой зоне, чтобы предотвратить сухой ход стержня по валу. Сухой ход — верный путь к продирам покрытия.
3. Краевой шабер после стержня — удаляет избыток среды с края аппликаторного вала до прессового захвата, чтобы плёнка не выходила за пределы полотна и не создавала наросты на прессовом вале.
Три элемента, каждый со своей регулировкой. Настраиваются в связке, отдельно не работают.
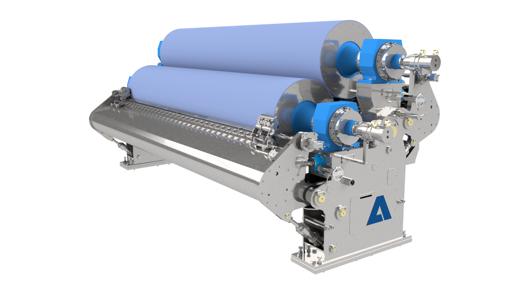
Рис. 4. Плёночный пресс ANDRITZ PrimeFilm — общий вид с симметричными аппликаторными балками, двумя большими покрытыми валами и краевыми системами. Источник: andritz.com.
7. Чек-лист при ТО и приёмке балки
Практический чек-лист, который использую при выезде на плёночный пресс:
Проверка перед пуском
· ✅ Прямолинейность балки в холодном и рабочем состоянии. Замер по натянутой струне или лазерным нивелиром в 5–7 точках по длине. Разница между «холод» и «работа» — не более 0,3 мм.
· ✅ Равномерность расхода по секциям балки. Замер в манифольде подачи — расход по секциям в пределах ±3 %.
· ✅ Равномерность возврата. Не забиты каналы, температура возврата стабильна.
· ✅ Отсутствие подсоса воздуха. Проверка визуально через смотровые стёкла + оценка объёма выходящей среды на трапе после аварийного слива.
· ✅ Полнота программ промывки. Все клапаны отрабатывают последовательность, время промывки достаточно для конкретной среды.
При выходе на новую марку
· ✅ Положение краевых ограничителей — по обеим сторонам. Ширина плёнки перекрывает ширину полотна на 30–50 мм с каждой стороны.
· ✅ Форсунки краевого предзапитывания — работают, факел ровный.
· ✅ Следы сухого хода — визуально на аппликаторных валах после останова. Не должно быть матовых полос по краям.
· ✅ Перенос загрязнений на первый сушильный цилиндр. Осмотр цилиндра после каждой смены марки, наросты снимать в плановом порядке.
При приёмке балки после ретрофита
· ✅ Протокол на материал несущего элемента (сертификат CFRP, композита, стали марки).
· ✅ Протокол термокалибровки — отклонение геометрии при рабочей температуре.
· ✅ Протокол опрессовки контуров подачи и возврата на 1,5 рабочего давления.
· ✅ Протокол ходовых испытаний — 72 часа непрерывной работы с фиксацией профиля CD в начале, середине и конце.
· ✅ Наличие ЗИП — как минимум запирающая планка, комплект уплотнений, комплект прокладок.
8. Ключевые факты
· 🟢 Балка должна сохранять прямолинейность 0,3 мм на 9 м во всём диапазоне температур. Это единственная объективная приёмочная характеристика.
· 🟢 Материал балки — CFRP, композит или сталь. Выбирается под режим эксплуатации, а не «как престижнее».
· 🟢 Пульсации подачи 5 % дают такие же пульсации плёнки. Пульсационный демпфер — обязательный элемент.
· 🟢 Воздух в среде — коварная и типовая причина «крапчатой» плёнки на пусках.
· 🟢 Ретрофит балкой в 3–5 раз дешевле замены пресса и даёт сопоставимый эффект на CD-профиле.
· 🟢 Первый сушильный цилиндр после клеильного пресса требует специального покрытия (PTFE на карбидном подслое).
В следующей статье
Часть 4 — покрытия аппликаторных валов. Разберём:
· что должно делать покрытие в плёночном нипе;
· твёрдость по P&J, шероховатость по Ra — конкретные цифры для крахмала и мелования;
· резина, полиуретан, композит — где какое место;
· Voith UniFilm, SupremeFilm, eVenFilm Pro — новые разработки;
· вибрация покрытий, охлаждение, шлифовка по cosine70/90;
· протокол приёмки вала после ремонта.
Публикация — четверг, 3 сентября, 09:00 МСК.
Источники
1. Voith. SpeedSizer AT — main product page.
2. Voith. SpeedSizer AT — technical PDF.
3. Valmet. OptiSizer Film sizing with film application.
4. ANDRITZ. PrimeFilm and PrimeSizer film size presses.
5. Toscotec. Online sizing and calendering — TT FilmSizePress.
6. IBS Paper Performance Group. Applicator beams for film presses.
7. IBS Group / PITA. Film press stability improvement case.
8. Buschman. 7 ways to optimize paper coating with a rod metering size press.
9. Holik H. (ed.). Handbook of Paper and Board, 2nd ed. — Wiley-VCH, 2013. Гл. 10 «Rolls and Roll Covers» и 17 «Surface Sizing and Coating».
10. Hubbe M. A. et al. Size Press Practices and Formulations Affecting Paper Properties and Process Efficiency. — BioResources 19(1), 2024.
Анатолий Марченко
Главный инженер ООО «БумТехно», Санкт-Петербург
📞 +7 (911) 109-71-39 · ✉ a.a.marchenko@internet.ru
💬 @about_paper · 🌐 marchenkoaa.ru
Партнёр: TecnoCaucho S.A. (Испания) — покрытия и сервис промышленных валов.