Базовый вал бумагоделательной машины: инженерная точность в деталях
Базовый вал — это не просто элемент конструкции бумагоделательной машины (БДМ), а геометрическая и технологическая основа всей производственной линии. Как позвоночник в теле, он задаёт точку отсчета для всей кинематики, обеспечивая стабильность и точность в работе оборудования на скоростях, превышающих 1500 м/мин.
В этом материале — системный разбор: от физики до внедре
ния цифровых двойников.
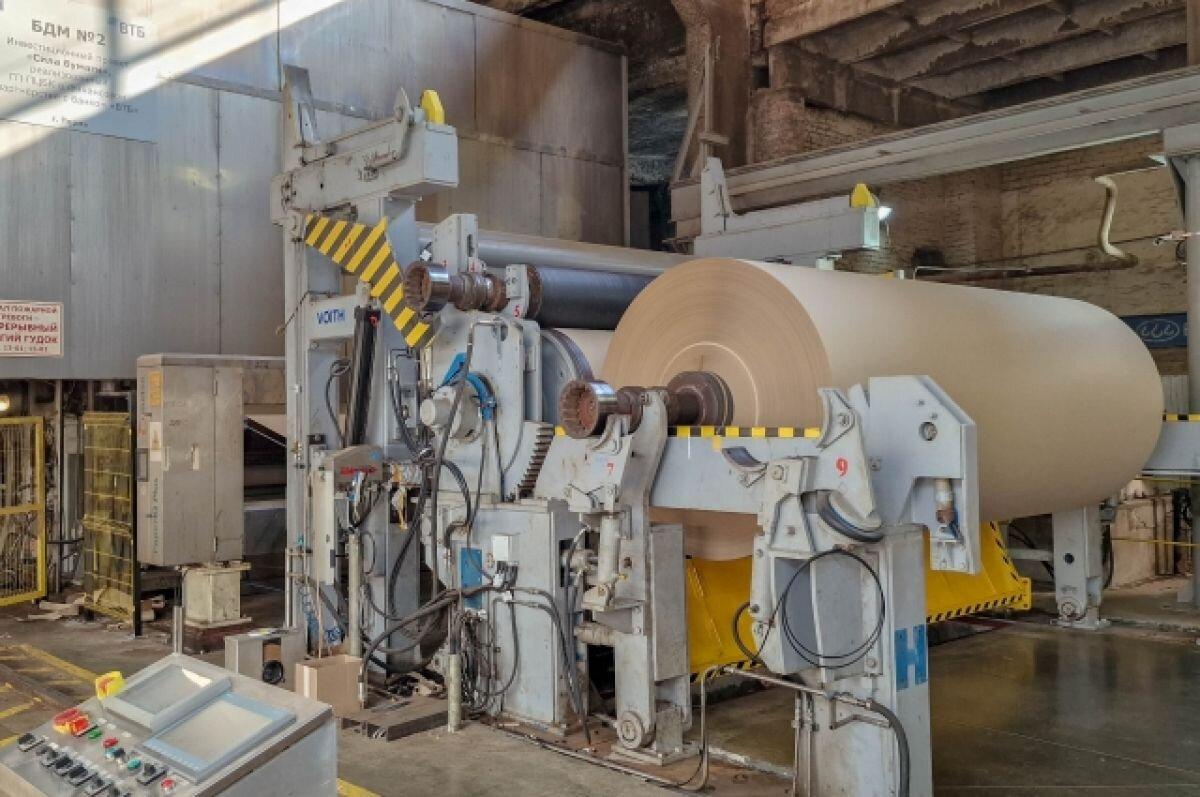
1. Что такое базовый вал: назначение и требования
Определение:
Базовый вал (reference roll или base roll) — это жестко закреплённый металлический профиль, чаще всего из стали 45 или чугуна СЧ20, монтируемый на фундаментные направляющие. Он служит геометрическим ориентиром при сборке узлов БДМ.
Функции:
Задание продольной оси – по данным TAPPI TIP 0404-12, допустимое отклонение — не более ±0,1 мм/м.
Обеспечение горизонтальности – превышение перекоса свыше 0,15 мм/м вызывает вибрации и обрывы полотна (TAPPI Journal, 2021, Vol. 102, No. 5).
Компенсация термодеформаций – выбор материала с коэффициентом линейного расширения, сопоставимым с фундаментом, обязателен (см. TAPPI TIS 0808-05).
Типовые зоны установки:
Прессовая секция (традиционное размещение).
Сушильная часть — особенно в БДМ, работающих на скоростях выше 1200 м/мин (TAPPI TIS 1200-03).
2. Монтаж базового вала: последовательность и допуски
Этап 1: Подготовка фундамента
Плоскостность шины – не более 0,05 мм на 2 м (TAPPI TIP 0302-22).
Очистка – дробеструйная обработка и обезжиривание растворителем (TAPPI TIS 0705-15).
Разметка осей:
Геодезическая — нивелир + рулетка класса I (±0,3 мм).
Цифровая — лазерный трекер (API T3) с точностью 0,01 мм/м. Геометрия сохраняется в BIM-модель.
Этап 2: Установка вала
Горизонтальность:
Проверяется электронным уровнем (например, SOLAR 2-5400). Допуск — 0,02 мм/м.
Симметрия:
Отступ от продольной оси — 2500 ±0,5 мм для машин шириной 5 м.
Крепление:
Анкерные болты затягиваются динамометрическим ключом. Резьба обрабатывается смазкой по TAPPI LUB-04.
Этап 3: Геометрическая верификация
3D-сканирование:
Контроль по облаку точек в Geomagic Control X. Допустимые отклонения: ±0,1 мм по X/Y, ±0,05 мм по Z.
Тест на кручение:
Прилагается момент 150 Н·м, предельное закручивание — не более 0,01° (TAPPI TIS 0501-10).
3. Инновации: автоматизация, ИИ и цифровизация
а) Лазерная проекция вместо мела
Система Leica AT960 обеспечивает точность разметки 0,05 мм — в 4 раза выше, чем ручные методы. Красные и зелёные лазеры задают координатную сетку с шагом 500 мм.
б) Роботизированный монтаж
KUKA KR 1000 Titan с интегрированными датчиками давления (<5 Н/см²) и гироскопическим контролем позиции (100 корректировок в секунду) обеспечивает безопасную установку без повреждений поверхности.
в) Цифровые двойники (Digital Twin)
В ANSYS моделируются тепловые и вибрационные нагрузки (например, нагрев до 60°C от сушильных цилиндров и вибрации при 1500 м/мин). На основе симуляций определяются оптимальные точки крепления — время проектирования сокращается с 2 недель до 2 часов.
4. Пять ключевых ошибок при установке и как их избежать
1. Некалиброванный инструмент
Пример: электронный уровень с отклонением 0,2 мм/м вызвал обрыв полотна, потери составили ~$17,000/час.
Решение: сертификация оборудования каждые 3 месяца (по TAPPI TIP 0302-22).
2. Игнорирование терморасширения
Вал длиной 12 м из стали 40Х при ΔT=30°C удлиняется на 4,14 мм.
Решение: компенсаторы SKF TempMaster.
3. Загрязнение опорных поверхностей
Более 67% дефектов связаны с частицами >50 мкм (TAPPI Cleaner Protocol).
Обязательная продувка воздухом (6 бар) и обезжиривание TAPPI Cleaner 404.
4. Неправильный выбор материала
Для рециркулируемой массы необходима AISI 316L (по TAPPI TIS 0501-10, п. 8.4).
5. Отсутствие мониторинга после монтажа
Рекомендуется установка Schenck VIBROTIP: диапазон — до 1000 Hz, порог тревоги — 4,5 мм/с (ISO 10816-3).
5. Заключение: базовый вал — это философия инженерной точности
Монтаж базового вала — это не просто сборочный процесс, а синергия:
Физики — точные расчеты нагрузок и допусков.
Технологий — от лазеров до цифровых двойников.
Стандартов — TAPPI и ISO как нормативная база.
Системный подход к установке базового вала снижает риски производственного брака, увеличивает ресурс оборудования и задаёт вектор на цифровизацию ЦБП-индустрии.
Для углубления темы:
TAPPI TIP 0404-12: "Alignment of Paper Machine Components"
TAPPI Journal, Vol. 102, No. 5: "Laser Applications in Pulp & Paper Industry"
TAPPI TIS 0501-10: "Roll Materials and Design Considerations"
ГОСТ 2.411-72: "Правила выполнения чертежей валов"
Автор статьи Анатолий Марченко